Um cilindro de rosca de extrusora dura enquanto sua condição permitir que a linha atenda à produção necessária e à qualidade do produto dentro de uma janela de processo aceitável. Resina, cargas, contaminação, geometria e carga operacional alteram essa vida útil, portanto, uma estimativa de idade civil precisa dessas condições anexadas. Para uma linha já em produção, meça o parafuso e o cilindro em locais repetíveis, calcule a taxa de desgaste recente e use-a com as tendências de produção para planejar a próxima inspeção e substituição.
- Acompanhe as horas de operação e as alterações de formulação, não apenas a data de instalação.
- Meça ambas as peças: o desgaste do parafuso e o desgaste do furo do cano aumentam a mesma folga.
- Compare a produção por rpm, temperatura de fusão e qualidade com uma execução de referência estável.
- Faça a previsão para um limite de planejamento específico da máquina e, em seguida, reserve tempo para aquisição e instalação.
- Reavalie a previsão após uma alteração material, acelerando o desgaste ou danos inesperados.
1. O que significa vida útil em sua linha de extrusão?
Um parafuso ainda pode girar depois de deixar de ser útil para um produto específico. Uma linha que produz um filme ou perfil exigente pode perder sua janela de processo aceitável antes que o hardware atinja um limite estrutural. Por outro lado, substituir um conjunto de som apenas porque ele atingiu um aniversário pode desperdiçar capacidade utilizável.
Separe a decisão em três questões. O hardware permanece dentro dos limites dimensionais e de condição aprovados? O processo pode produzir produtos aceitáveis na taxa exigida? A operação continuada custa mais do que uma intervenção planeada? A primeira diz respeito às peças, a segunda ao produto e a terceira ao planejamento da produção. Uma estimativa de vida está incompleta, a menos que indique qual ponto final ela prevê.
Registre o dever atrás do número
Mantenha a data de instalação, mas também registre horas de produção, material processado e histórico de formulação. O tempo ocioso não é igual ao tempo de processamento. As toneladas processadas fornecem contexto, mas não podem tornar diferentes compostos ou configurações de máquinas diretamente comparáveis.
| Registro | Por que isso pertence a uma avaliação de vida |
|---|---|
| Identidades de parafuso e barril | Evite misturar históricos após trocas ou reconstrução |
| Horário de funcionamento | Defina o intervalo entre inspeções |
| Resina, tipo de enchimento e carregamento | Explicar as mudanças no ambiente de desgaste |
| Fonte e proporção da moagem | Identifique mudanças na contaminação e na consistência da alimentação |
| Saída, rpm e temperatura real de fusão | Mostrar a carga e o desempenho associados ao registro |
| Medições de novas condições e limites aprovados | Defina o que mudou e que ação é necessária |
A experiência do fornecedor em uma tarefa semelhante pode ajudar a definir um plano de inspeção inicial. Peça a formulação, construção dos componentes, horas e critérios de aceitação por trás dessa experiência. Assim que suas próprias medições estiverem disponíveis, use-as para refinar o plano, em vez de tratar o intervalo de substituição de outra planta como uma regra fixa.
2. Quais condições alteram a taxa de desgaste?
O nome do polímero por si só não descreve o trabalho. PP natural e PP contendo carga mineral têm funções de desgaste diferentes. O tipo de carga, a carga, as características das partículas e a contaminação são importantes junto com a resina. Portanto, uma alteração de material deve aparecer no registro de manutenção, mesmo quando o modelo da máquina e a velocidade da rosca permanecem inalterados.
Jeff Kuhmananálise da vida útil do parafuso e do cilindrodistingue desgaste abrasivo, ataque corrosivo e desgaste adesivo metal-metal. Ele também discute o encravamento de sólidos quando a seção de fusão não consegue lidar com o material fornecido a ela. Estes mecanismos exigem diferentes ações corretivas. Uma superfície mais dura por si só não corrigirá uma incompatibilidade de geometria ou um problema de alinhamento da máquina.
Especifique a superfície de trabalho, não apenas o aço base
A EJS usa revestimento duro PTA para parafusos bimetálicos e fundição centrífuga para revestimentos de cilindros bimetálicos. OEspecificações do produto bimetálico EJSdistinguir as seguintes espessuras de liga acabada:
| Componente | Ligas de trabalho listadas | Espessura da liga listada |
|---|---|---|
| Parafuso de revestimento duro | Ni60, Colmonoy 56, Colmonoy 83 | 1,0 a 1,5 mm |
| Forro de barril | EJS01 | 2,0 a 3,0 mm |
| Forro de barril | EJS02, EJS03, EJS04 | 1,5 a 2,0 mm |
Estas são especificações de construção, desgaste não permitido ou horas de funcionamento garantidas. A linha pode perder um desempenho de bombeamento aceitável enquanto permanecer material de proteção substancial. Dividir a espessura da camada por uma taxa de desgaste assumida não estabelece a vida útil.

Combine a resposta ao dano
A perda contínua de material de voo exige uma avaliação diferente da pontuação isolada, corrosão ou depósito danificado. Registre onde o dano ocorre e qual formulação foi aplicada antes de aparecer. Para canos longos, inclua o alinhamento e a condição de suporte na investigação, em vez de presumir que o desgaste irregular prova que a liga estava errada.
Use oguia de materiais de parafuso e cilindropara seleção de materiais ecomparação nitretada versus bimetálicapara escolhas de construção. Mantenha a avaliação de vida focada no que as peças instaladas estão fazendo.
3. Problemas de desgaste do parafuso da extrusora: o que muda antes da falha?
A linha pode manter sua produção normal enquanto o operador aumenta gradualmente a velocidade da rosca para compensar. Observar kg/h por si só pode deixar passar essa mudança. Mark Spalding e Timothy Womer definem a taxa específica como a produção dividida pela velocidade do parafuso em seusanálise de desgaste de parafuso únicoe explique como a compensação de velocidade pode acompanhar uma temperatura de descarga mais alta.
Compare uma condição de produção repetível
Grave a saída específica como(kg/h) /rpm. Um declínio merece investigação quando a formulação, o modo de alimentação e as condições a jusante são comparáveis. Não é uma medição de desgaste por si só. Uma alteração na viscosidade da resina, na alimentação ou na condição da tela pode alterar o desempenho sem a correspondente perda de metal.
| Observação de produção | Verifique antes de atribuí-lo ao desgaste |
|---|---|
| Mais rpm necessárias para a saída anterior | Formulação, consistência da alimentação, demanda de pressão e configurações anteriores |
| Maior temperatura real de fusão | Confiabilidade do sensor, operação de aquecimento/resfriamento e mudanças de velocidade |
| Instabilidade de pressão | Alimentação, condição da tela, restrição da matriz e controle de temperatura |
| Manchas pretas, géis ou não derretidos | Depósitos, condições de residência, alterações de materiais e desempenho de fusão |
| Maior energia por unidade de bom produto | Saída, refugo, limite de medição e ajustes operacionais |
Use uma execução de referência com produção estável e qualidade aceitável. Economize saída, rpm, temperatura real de fusão, pressão do cabeçote e taxa de rejeição. Se você registrar a energia, defina se ela cobre a extrusora ou toda a linha e mantenha esse limite inalterado. A mistura de energia total da linha com leituras apenas da extrusora produz uma tendência enganosa.
Mantenha um breve histórico de ajustes ao lado das leituras. Uma tendência obtida apenas a partir das configurações finais não pode mostrar com que frequência o operador teve de intervir. Kuhman descreve como a compensação incremental do processo pode ocultar a deterioração até que a produtividade ou a qualidade se tornem inaceitáveis. Essa é uma razão para investigar antecipadamente, e não uma prova de que toda corrida difícil precisa de peças novas.
Mudanças persistentes após verificações básicas do processo justificam uma inspeção dimensional planejada. Esmerilhamento, suspeita de contato com metal ou fragmentos de metal exigem ação imediata de acordo com os procedimentos de segurança da máquina; não espere por uma data de inspeção conveniente ou por um limite de vida calculado.
4. Medição do desgaste do cano: verifique ambas as peças nos locais correspondentes
Meça o diâmetro externo do voo, ou OD, e o diâmetro interno do cilindro, ou ID, nas estações axiais correspondentes. Comparar a menor leitura do parafuso com uma leitura do cilindro não relacionada não descreve o ajuste em nenhum dos locais. Dê a cada estação uma distância de um dado definido para que um técnico posterior possa encontrá-lo novamente.
Guia de manutenção preventiva da Reiloydescreve medições limpas e resfriadas usando um medidor de diâmetro interno e equipamento de medição de diâmetro externo de parafuso adequado, com registros de inspeção separados. Escolha um equipamento calibrado e um método adequado à geometria do componente. Registre a temperatura de inspeção, orientação angular e repetibilidade com as dimensões.
Mantenha a folga radial e diametral separadas
Numa estação correspondente, para o cálculo do envelope circular:
- Folga diametral = ID do cano menos DE do voo do parafuso.
- Folga radial = folga diametral dividida por 2.
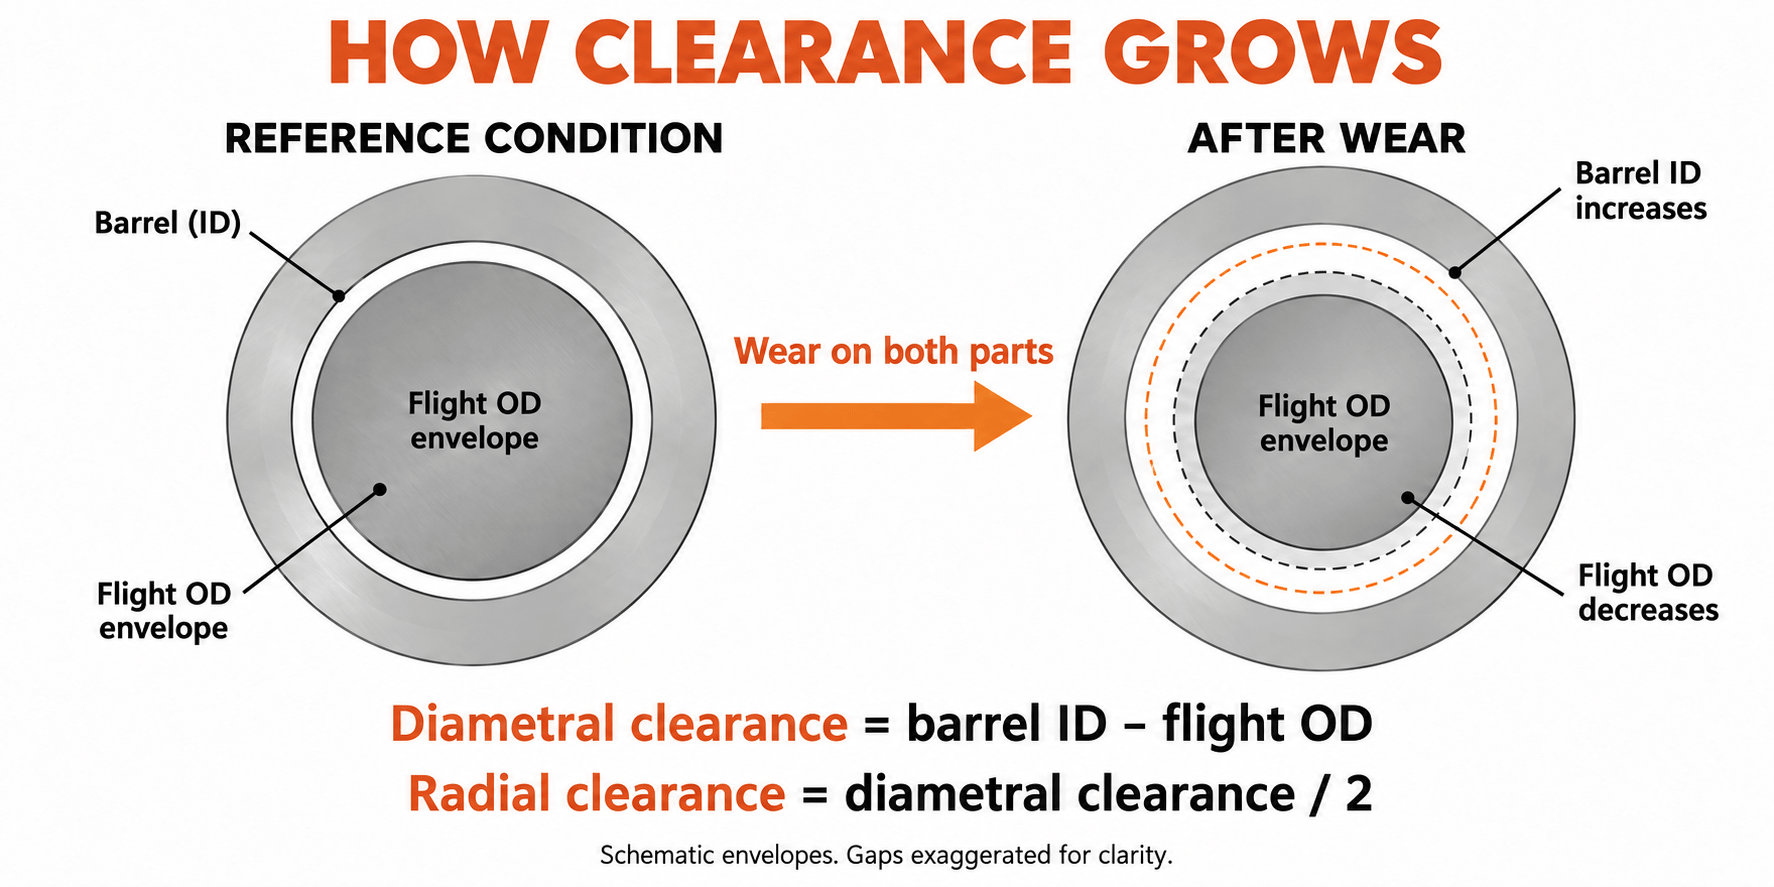
Mantenha a unidade e a convenção de liberação em todos os relatórios. Uma redução do diâmetro externo de 0,10 mm representa uma perda de voo radial de 0,05 mm. Confundir essas quantidades altera o desgaste interpretado por um fator de dois.
O que medimos em um projeto de substituição de 90 mm
Em um projeto de substituição da EJS para uma extrusora de parafuso único nominal de 90 mm processando PP com 30% em peso de carbonato de cálcio, a solicitação inicial do cliente era de maior dureza. Revisamos a formulação completa, o desenho original e as dimensões da peça antiga antes de especificar a substituição. Também combinamos as estações de medição do parafuso e do cilindro ao longo do eixo.
Em uma estação de seção de medição, o antigo diâmetro externo do voo era de 89,65 mm e o diâmetro interno do cano era de 90,25 mm. A diferença diametral foi de 0,60 mm, proporcionando uma folga radial fria de 0,30 mm. Olhar apenas para o parafuso deixaria metade da questão de ajuste sem resposta: o diâmetro do cano também fazia parte da condição medida.
A especificação de substituição usou um parafuso 38CrMoAlA com revestimento rígido Colmonoy 83 e um corpo cilíndrico 42CrMo com revestimento EJS04. Naquela estação correspondente, o novo diâmetro externo do voo era de 89,95 mm e o diâmetro interno do cano era de 90,15 mm. A diferença entre eles foi de 0,20 mm, proporcionando a folga radial a frio de 0,10 mm especificada no desenho.
| Medição da seção de medição | Peças antigas | Peças de reposição |
|---|---|---|
| DO de voo | 89,65mm | 89,95mm |
| ID do barril | 90,25mm | 90,15mm |
| Folga diametral | 0,60mm | 0,20 mm |
| Folga radial fria | 0,30 mm | 0,10 mm |
Restauramos o ajuste especificado naquela estação, uma redução da folga radial de 0,20 mm. Outras estações e interfaces de máquinas requerem suas próprias verificações. O desenho separava os materiais do parafuso e do cilindro, as áreas protegidas e os requisitos de inspeção, de modo que a decisão de substituição dizia respeito à geometria e também à dureza. Esta é a disciplina de medição que uma avaliação de vida útil precisa antes de transformar leituras repetidas em uma tendência.
Considere o desgaste não uniforme
Meça vários ângulos em cada seção transversal do cano e retenha as leituras individuais, incluindo a ovalização. Uma folga circular calculada não descreve completamente danos unilaterais, desvios ou furos distorcidos. Para parafusos duplos, a inspeção também deve abordar a geometria de furo duplo e entrelaçamento do OEM; uma única fórmula redonda não pode substituir essa avaliação.
Siga os procedimentos de isolamento, liberação de pressão, manuseio e remoção do fabricante da máquina. Tenha pessoal qualificado para suporte e inspecione as peças. Um relatório de desgaste não deve depender de limpeza prejudicial, acesso improvisado ou elevação sem suporte.
5. Calcule a taxa de desgaste a partir de inspeções repetidas
Uma inspeção estabelece as dimensões atuais. Duas inspeções comparáveis estabelecem uma taxa de intervalo. Outras inspeções mostram se essa taxa está mudando. Utilize horas acumuladas pelo mesmo conjunto de componentes entre inspeções, e não a idade total da máquina ou uma mistura de diferentes peças de reposição.
Para cada estação, calcule o crescimento da folga radial em mm por 1.000 horas de operação:
Taxa = (folga radial atual - folga radial anterior) / horas entre inspeções × 1.000
Esta é uma taxa combinada de crescimento de depuração. Para ver qual componente contribui, calcule a perda radial do parafuso como(OD anterior - OD atual) / 2e o crescimento radial do barril como(ID atual - ID anterior) / 2. Quando as condições de localização, orientação e inspeção coincidem, essas duas alterações se somam ao aumento da folga.
Leia o intervalo recente separadamente
Considere um registro de inspeção assumido para uma única estação de envelope circular. Estas dimensões explicam o cálculo; eles não são um resultado de vida operacional do EJS ou uma especificação de aceitação.
| Horas desde a instalação | DO de voo | ID do barril | Folga radial | Avalie desde a leitura anterior |
|---|---|---|---|---|
| 0h | 99,95mm | 100,15mm | 0,10 mm | Linha de base |
| 2.000 horas | 99,90mm | 100,18mm | 0,14mm | 0,02mm/1.000h |
| 4.000 horas | 99,82 milímetros | 100,22 milímetros | 0,20 mm | 0,03mm/1.000h |
Ao longo de 4.000 horas completas, a média é de 0,025 mm/1.000 horas. O último intervalo é mais rápido, 0,03 mm/1.000 h. Usar apenas a média da vida inteira ocultaria essa mudança. Investigue o motivo e use uma taxa recente adequadamente conservadora para o planejamento.
O último intervalo também se separa em 0,04 mm de perda radial do parafuso e 0,02 mm de crescimento radial do cilindro. Juntos, eles explicam o aumento da folga de 0,06 mm. Isto dá à equipe de manutenção uma pergunta mais útil do que qual componente normalmente se desgasta primeiro: qual componente está contribuindo nesta linha?
Rejeite uma tendência falsa antes de fazer previsões
Uma pequena redução aparente na folga não significa que o metal desgastado retornou. Verifique a posição de medição, temperatura, limpeza, configuração do instrumento e repetibilidade do operador. Se a mudança estiver dentro da incerteza do método, relate-a como não resolvida em vez de calcular uma vida restante infinita ou negativa.
Mantenha a tendência de cada estação separada. Uma média baixa em todo o comprimento pode ocultar um misturador, transição ou local de descarga danificados. Registrar rachaduras, corrosão e perda de depósitos ao longo das dimensões; estas condições podem exigir medidas mesmo quando o cálculo do crescimento da depuração parece modesto.
6. Transforme a taxa de desgaste em um plano de substituição
Uma taxa de desgaste prevê o tempo para uma condição especificada somente se as condições operacionais permanecerem razoavelmente comparáveis. Primeiro chegue a um acordo sobre um limite de planejamento usando os limites de serviço aplicáveis do OEM, a condição da peça e o desempenho do processo que a linha deve fornecer. Uma tolerância de peça nova define o novo ajuste; ele não define automaticamente a folga máxima de serviço.
Estimar horas até o limite de planejamento
Quando a taxa é expressa em mm/1.000 h:
Horas restantes estimadas = (liberação radial planejada - liberação radial atual) / taxa recente × 1.000
Continue o log assumido acima. Para este cálculo, suponha que a equipe de engenharia tenha escolhido uma folga radial de 0,30 mm como ponto final de planejamento. O valor atual é 0,20 mm, deixando 0,10 mm até esse ponto final. A 0,03 mm/1.000 h, a estimativa é de aproximadamente 3.300 horas de operação. O valor de 0,30 mm é uma suposição para este exemplo e não um limite geral de substituição.
Se a taxa recente duplicar para 0,06 mm/1.000 horas, a mesma margem dá cerca de 1.700 horas. O subsídio material restante não mudou; o tempo esperado para usá-lo tem. Nenhum dos resultados protege contra rachaduras, danos repentinos por contato ou qualidade inaceitável do produto que ocorre mais cedo.
Redefinir o cálculo quando o imposto mudar
Não extrapole um registro de resina limpa através de uma mudança para material preenchido. Marque a mudança e estabeleça uma nova tendência de intervalo. Trate uma nova fonte de reciclado, uma maior carga de enchimento, uma demanda de pressão diferente ou um ajuste operacional persistente como motivo para revisar a previsão.
Se não existirem medições de novas condições, um desenho controlado aplicável poderá ajudar a avaliar as dimensões atuais. Não é possível provar quanto desgaste ocorreu durante um período desconhecido. Fazer da inspeção atual uma referência para inspeções comparáveis subsequentes; não invente uma taxa histórica apenas a partir do diâmetro nominal.
Trabalhe para trás a partir do desligamento
- Identifique a estação ou condição que controla a intervenção, incluindo qualquer restrição anterior de qualidade ou segurança.
- Converta as horas operacionais estimadas em tempo de calendário usando o cronograma de produção planejado, incluindo paradas.
- Confirme o desenho, a formulação e se é necessário um reparo ou peça nova.
- Obtenha os tempos atuais de fabricação, inspeção e transporte do pedido real.
- Reservar capacidade de instalação e permitir uma margem para incertezas de previsão e risco de entrega.
Selecione a próxima inspeção antes da intervenção esperada, com seu intervalo baseado na tendência de desgaste e na criticidade da produção. Uma tendência em rápida mudança exige uma reavaliação mais precoce. A previsão é uma entrada para o planejamento da manutenção e não uma permissão para passar por sinais de alerta.
7. Substituir o parafuso, o cilindro ou ambos?
Avalie o ajuste como um par, mas não presuma que ambas as peças devam ser adquiridas juntas. Um barril sólido pode ser adequado para um parafuso de substituição. Um cano desgastado pode deixar folga excessiva em torno de um novo parafuso desde a primeira passagem. A decisão precisa do mapa do furo medido, das dimensões propostas do parafuso e da condição do componente retido.
| Decisão | Evidências necessárias antes de prosseguir |
|---|---|
| Continuar e monitorar | Dimensões e condições aprovadas, produto aceitável, processo estável e reavaliação programada |
| Reconstrua ou substitua apenas o parafuso | Geometria do parafuso reparável ou substituível, cilindro adequado e ajuste resultante verificado |
| Repare ou substitua apenas o cano | Um parafuso retido adequado, uma solução cilíndrica aprovada pela engenharia e alinhamento verificado |
| Aborde ambas as partes | Ambos estão fora das condições aceitáveis ou sua geometria combinada não pode atender ao ajuste necessário |
Verifique o que a reconstrução restauraria
Antes de aceitar uma proposta de reparo, identifique as dimensões restauradas, liga de trabalho, área protegida e requisitos de inspeção. Avalie núcleo, retilineidade, fissuras e reparos anteriores. Não presuma que outra aplicação de revestimento duro tornará todo o parafuso novo.
Da mesma forma, aumentar o diâmetro do cano através de usinagem não pode, por si só, restaurar sua folga original. Qualquer alteração requer uma geometria de parafuso compatível e um projeto viável de reparo do cano. Confirme a capacidade de reparo e a adequação da peça individual antes de definir a rota preferida.
Compare a produção útil, não apenas o preço da fatura
Estime o custo de continuar até a paralisação proposta: perda de produção vendável, sucata adicional, energia extra e qualquer interrupção no cronograma. Evite contar duas vezes a mesma perda, como o valor perdido do produto e a receita total de vendas. Use a base de custos da própria fábrica e cotações reais para reparo ou substituição.
Um reparo pode ser atraente quando o núcleo e a geometria são adequados e a especificação restaurada atende à tarefa. Uma nova fabricação pode ser preferível após danos estruturais, uma alteração na formulação ou um projeto original inadequado. Registre por que a rota escolhida deve resolver o problema, em vez de simplesmente repetir a compra anterior. OGuia do comprador EJSestabelece as informações de desenho e inspeção a serem incluídas em uma especificação de substituição.
8. Prolongue a vida útil sem esconder o problema
Combine cada ação preventiva com o risco observado. A contaminação por metal requer controle antes de chegar ao parafuso, utilizando práticas adequadas de separação e manuseio de materiais. Uma tela de fusão a jusante tem uma posição e função diferentes; não pode impedir que os contaminantes passem primeiro pelas seções do parafuso a montante.
Para formulações alteradas, revise as ligas de trabalho e a geometria de fusão antes de aumentar a demanda de produção. Para pontuações unilaterais persistentes, investigue o alinhamento, os suportes do cilindro e a condição do parafuso. Para depósitos recorrentes, verifique as condições de processamento do material e o procedimento de limpeza da máquina, em vez de tratar cada marca escura como desgaste dimensional.
Siga as instruções de aquecimento e imersão do OEM antes da rotação. Utilize métodos de limpeza compatíveis com a metalurgia do componente. Quando falhas de aquecimento ou resfriamento afetarem a operação, corrija-as antes de avaliar se o material de substituição é adequado. Estas ações abordam o ambiente operacional; eles não justificam a extensão de um intervalo de inspeção quando as medições mostram desgaste acelerado.
Torne o histórico de medições utilizável
Dê a cada parafuso e cilindro uma identidade separada. Mantenha as dimensões básicas, o histórico de reparos e a liga de trabalho associados a essa identidade quando as peças se movem entre as máquinas. Após reparo ou substituição, inicie uma nova referência dimensional e guarde o registro anterior para comparação. Salve fotografias com o nome e a orientação da estação para que uma inspeção posterior possa localizar o mesmo recurso.
A EJS fornece certificados de materiais e relatórios de inspeção para seus cilindros de parafuso, conforme descrito nopágina de produto bimetálico. Guarde o relatório de inspeção dimensional com o registro de instalação; é mais útil para decisões futuras sobre desgaste do que apenas uma descrição do produto.
Para avaliação, envie o modelo da máquina, desenho controlado, informações sobre resina e carga, horas das peças instaladas, leituras ID/OD correspondentes, condições de inspeção, fotografias de danos e sintomas de produção. Inclua o que a linha precisa alcançar. ContatoIndústria EJSnosales@ejsscrewbarrel.comcom esse pacote de medidas para que a discussão possa começar com a adequação e a função reais.
Prepare uma consulta de medição
Descreva as peças instaladas e as medidas que você possui. O botão abre um rascunho de email para EJS; você pode anexar desenhos e fotografias antes de enviar.
9. Perguntas frequentes
Quanto tempo dura um cilindro de rosca de extrusora?
A vida útil depende da formulação, construção, geometria, carga e desempenho exigido da linha. Para estimar a vida útil restante, repita as medições correspondentes do parafuso e do cilindro, calcule a taxa de desgaste recente e projete-a para um limite de planejamento aprovado enquanto verifica as tendências de produção.
Um cilindro de parafuso bimetálico sempre dura mais?
Uma liga de trabalho bimetálica adequadamente selecionada pode atender a tarefas abrasivas ou corrosivas. O nome da construção por si só não estabelece uma vida útil mais longa. A compatibilidade da liga, a geometria, o alinhamento e as condições operacionais ainda são importantes; a espessura da camada não é um multiplicador de vida útil.
O parafuso ou cilindro se desgasta primeiro?
Qualquer um pode controlar a decisão de substituição. Meça o diâmetro externo do voo e o ID do barril nas estações correspondentes e, em seguida, separe a perda radial do parafuso do crescimento radial do barril. Não aplique a relação de vida útil do parafuso/cano de outra máquina sem evidências comparáveis de construção e operação.
Com que folga o parafuso e o cilindro devem ser substituídos?
Use os limites de serviço OEM aplicáveis e uma decisão aprovada pela engenharia com base na condição do componente, na qualidade do produto e no desempenho da produção. Indique se o limite é radial ou diametral. Um único valor milimétrico ou um múltiplo de folga não se adapta a todos os diâmetros e aplicações.
Posso estimar a vida restante sem uma linha de base da nova condição?
Você pode inspecionar a condição atual em relação aos desenhos e limites de serviço aplicáveis. Para calcular uma taxa de desgaste medida, use a inspeção atual como referência e repita-a após um intervalo de operação conhecido em condições comparáveis. Uma condição original desconhecida não pode estabelecer uma taxa histórica confiável.
O parafuso e o cilindro devem ser substituídos juntos?
Não. Ambos devem ser avaliados, mas a substituição de um pode ser apropriada quando o componente retido for adequado e a folga correspondente resultante atender ao requisito aprovado. Se ambos estiverem danificados ou o ajuste permanecer inaceitável, resolva ambos.