A taxa de compressão do parafuso de extrusão descreve a redução no volume do canal desde a seção de alimentação até a seção de medição. Em uma rosca convencional com passo e geometria de canal comparáveis, a profundidade do canal de alimentação dividida pela profundidade do canal de medição fornece uma aproximação útil. Escolha um substituto a partir do desenho completo e das condições reais de alimentação, e não apenas de uma proporção: dois parafusos marcados com 3:1 podem ter diferentes profundidades de canal e perfis de transição.
- Calcule a profundidade do canal a partir do diâmetro da rosca e do diâmetro da raiz, não do diâmetro do cano.
- Compare as profundidades absolutas e os comprimentos das zonas antes de aceitar dois parafusos como equivalentes.
- Descreva o material que entra na tremonha, incluindo o formato do material reciclado e o carregamento.
- Investigue alimentação, fusão, restrição e desgaste antes de alterar a proporção.
- Valide uma substituição com medições de produção estáveis, e não apenas com uma configuração de rpm.
O que a taxa de compressão do parafuso mede?
Um único parafuso convencional possui uma seção de alimentação, uma seção de transição e uma seção de medição. O canal de alimentação recebe material sólido; a transição altera a geometria do canal à medida que a fusão se desenvolve; a seção de medição transporta o fundido em direção à descarga. A taxa de compressão descreve uma relação geométrica entre o início e o fim deste processo. Não mede a pressão da matriz, a densidade do produto ou a eficiência do motor.
Para um parafuso simples de passo constante, o cálculo da oficina é:
Taxa de compressão ≈ profundidade do canal de alimentação / profundidade do canal de medição
A definição mais geral compara os volumes do canal com voos equivalentes. O atalho de profundidade precisa de geometria de passo e canal comparáveis. Se isso mudar, use o desenho para avaliar os volumes relevantes, em vez de tratar uma relação de profundidade como um resultado volumétrico exato.A explicação de Allan Griff sobre a geometria do parafusofaz esta distinção e adverte contra confiar na proporção sem as profundidades reais.
L/D descreve algo diferente: comprimento de trabalho efetivo dividido pelo diâmetro externo do parafuso. Um comprimento de trabalho de 2.700 mm e um diâmetro de 90 mm proporcionam 30:1. Confirme onde o fabricante começa e termina esse comprimento de trabalho. Uma extensão de unidade pertence ao desenho mecânico, mas não deve tornar-se silenciosamente um comprimento de processamento extra.
Uma especificação que diz “90 mm, 30:1, 3:1” deixa, portanto, falta de informações substanciais. Ele não identifica profundidade de avanço, profundidade de dosagem, comprimento de transição, alterações de passo ou geometria de mistura. Solicite essas dimensões antes de comparar uma cotação de substituição com o parafuso instalado. Para uma lista de verificação de compras mais ampla, consulte oGuia do cilindro do parafuso da extrusora EJS.
Como calcular a taxa de compressão a partir de um desenho de parafuso
Comece com um projeto convencional de partida única, cujos canais de alimentação e medição tenham passo e geometria de voo comparáveis. Localize a porção de profundidade constante de cada seção. Não faça a leitura do avanço dentro do cone ou a leitura da dosagem de um misturador, relevo ou borda danificada.
Para cada local, calcule a profundidade do canal radial:
Profundidade do canal = (diâmetro externo do voo - diâmetro da raiz) / 2
A divisão por dois é importante porque ambas as medidas são diâmetros. Usar a diferença de diâmetro diretamente duplica a profundidade informada, mesmo que o erro possa desaparecer quando duas profundidades igualmente incorretas são divididas. A proporção pode parecer correta enquanto as dimensões de fabricação estão erradas.
Um exemplo trabalhado de 90 mm
As dimensões a seguir são um exemplo de cálculo presumido e não um projeto de parafuso recomendado ou um teste de produção.
| Dimensão | Seção de feed | Seção de medição |
|---|---|---|
| Diâmetro externo do voo | 90mm | 90mm |
| Diâmetro da raiz | 72 milímetros | 84 milímetros |
| Profundidade calculada do canal | (90 - 72) / 2 = 9 mm | (90 - 84) / 2 = 3mm |
| Taxa de compressão aproximada | 9/3 = 3:1 | Cálculo da mesma relação de profundidade |
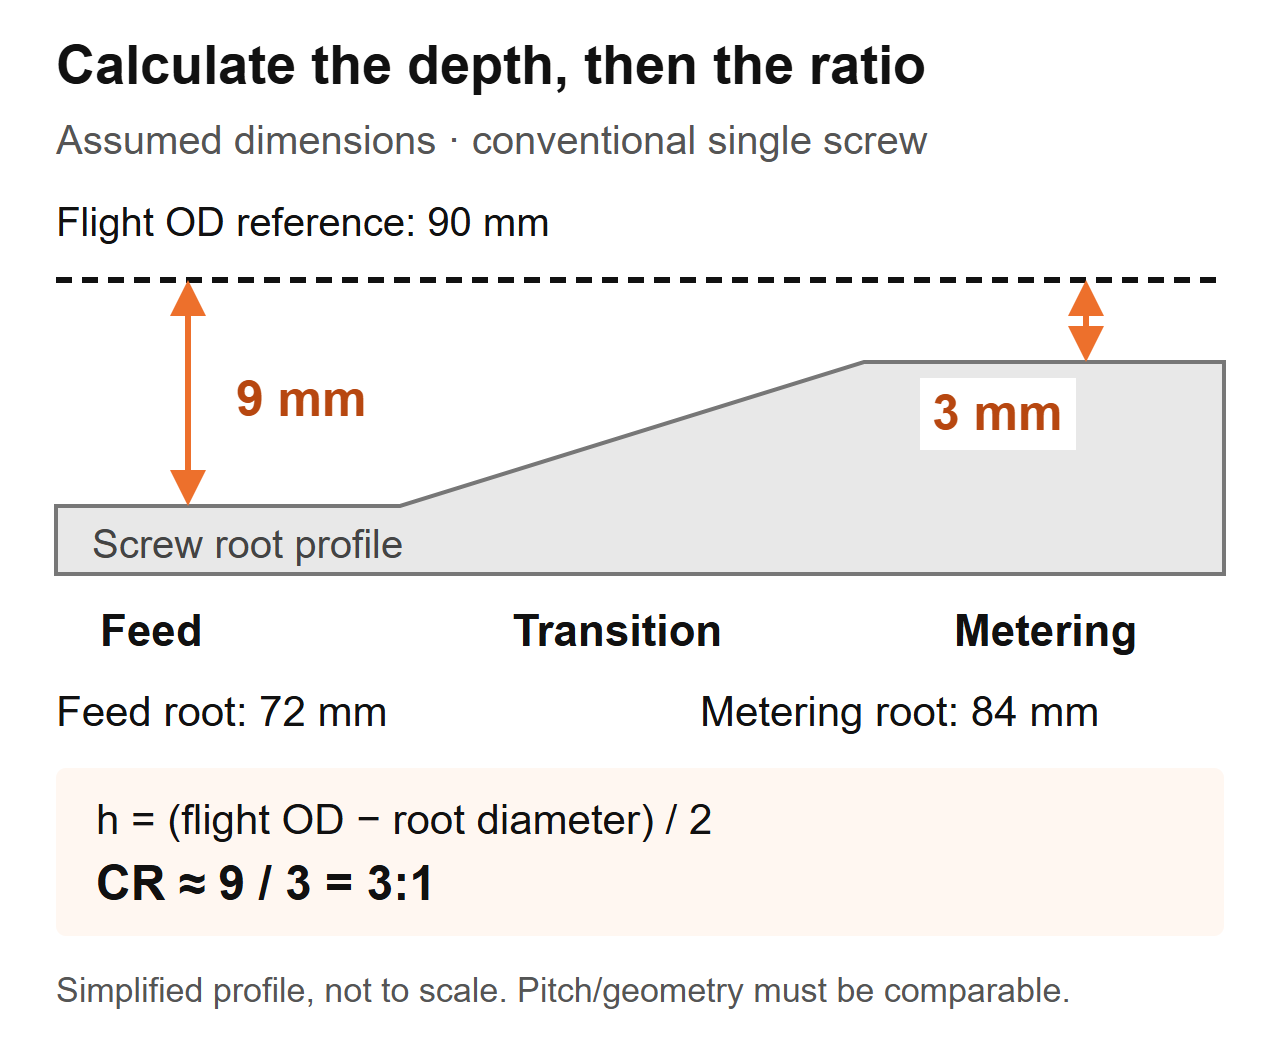 Esquema de cálculo: dimensões assumidas para um parafuso convencional. O perfil é simplificado e não é um desenho de fabricação.
Se você estiver inspecionando um parafuso removido, registre a localização axial, o diâmetro medido do voo e o diâmetro da raiz juntos. Siga o procedimento de isolamento e remoção segura da máquina, limpe o componente sem alterar as superfícies e utilize instrumentos calibrados adequados. Deixe que o procedimento de inspeção do fabricante determine o método de medição e os critérios de aceitação.
Não substitua o diâmetro interno do cano pelo diâmetro externo do voo. Esse cálculo inclui a folga do parafuso ao cano. Em uma peça desgastada, não assuma que a geometria medida ainda representa o projeto original: um diâmetro de voo reduzido altera o cálculo da profundidade. Obtenha o desenho original e meça o desgaste do cano separadamente. OGuia de vida útil EJSexplica por que as medições correspondentes do parafuso e do cilindro são importantes.
Por que dois parafusos 3:1 podem funcionar de maneira diferente
Uma proporção não identifica o tamanho de nenhum canal. No mesmo exemplo assumido de 90 mm, um segundo parafuso poderia ter uma raiz de alimentação de 84 mm e uma raiz de medição de 88 mm. Suas profundidades seriam de 3 mm e 1 mm, portanto sua relação de profundidade também seria de 3:1. Não seria uma cópia dimensional do parafuso de 9 mm/3 mm.
| Item de comparação | Parafuso assumido A | Parafuso suposto B | O que o comprador pode estabelecer |
|---|---|---|---|
| Diâmetro externo do voo | 90mm | 90mm | Mesmo diâmetro nominal do parafuso |
| Profundidade do canal de alimentação | 9mm | 3mm | Geometria de alimentação absoluta diferente |
| Medição da profundidade do canal | 3mm | 1mm | Geometria de medição absoluta diferente |
| Proporção de profundidade aproximada | 3:1 | 3:1 | Proporção igual, parafusos não iguais |
| Comprimento e passo da transição | Não especificado | Não especificado | A comparação de desempenho permanece incompleta |
Este exemplo suporta apenas uma conclusão dimensional. Ele não estabelece uma diferença de rendimento, uma diferença de temperatura de fusão ou qual parafuso deve executar sua resina. Essas questões requerem as demais geometrias e condições operacionais.
O que verificamos quando uma substituição é cotada com a mesma especificação
No trabalho de substituição do EJS, dois parafusos tinham o mesmo diâmetro, L/D e taxa de compressão de 3:1, mas um funcionou limpo enquanto o outro superaqueceu um composto sensível ao calor. Suas seções de transição começavam em posições diferentes e tinham comprimentos diferentes. Portanto, comparamos o perfil da zona, não apenas os números da cotação.
Em um desenho de substituição, marque onde termina a seção de alimentação e onde começa a dosagem. Em seguida, compare a profundidade ao longo desse intervalo. Uma proporção fornece os pontos finais; o perfil mostra como o canal muda entre eles. Nenhum deles substitui o outro.
É também por isso que “aumentar a compressão” é uma instrução de projeto incompleta. Aumentar a profundidade de avanço e reduzir a profundidade de dosagem aumenta a relação, mas altera diferentes partes da rosca. Especifique quais dimensões mudam, o que permanece inalterado e qual problema medido a mudança pretende resolver. Caso contrário, o fornecedor e a equipe de produção poderão estar discutindo diferentes modificações.
Como a resina, a forma de alimentação e os enchimentos afetam a decisão
O nome de um polímero não é uma especificação completa do alimento. Registre o grau, os aditivos, a forma das partículas, a preparação da umidade e a consistência da mistura. Pellets, bordas retificadas e flocos irregulares podem ter o mesmo nome de polímero, embora se comportem de maneira diferente na garganta de alimentação.Discussão sobre taxa de compressão de Jim Franklandconsidera a alimentação e a fusão juntas, incluindo a densidade aparente e o atrito, em vez de tratar o tipo de resina como uma regra de seleção suficiente.
A primeira pergunta que fazemos quando o feed muda
Uma investigação da EJS envolveu um parafuso de 90 mm, 30:1 L/D e taxa de compressão de 3:1. A linha apresentava pressão crescente na matriz e espessura de parede inconsistente, e a solicitação inicial era copiar um parafuso supostamente desgastado. Perguntamos o que entrou no funil agora em comparação com a configuração de produção original. A fábrica começou a misturar seu próprio corte de borda na ração. Essa mudança pertencia à especificação de substituição antes que um desenho inalterado fosse aceito.
Para sua própria linhagem, colete amostras representativas de ração em vez de descrever tudo como “plástico reciclado”. Meça a densidade aparente solta usando um recipiente, método de enchimento e procedimento de pesagem definidos. Registrar se o material foi vazado ou compactado livremente; não compare dois resultados produzidos por métodos diferentes. Inclua fotografias com escala e observe o método de mesclagem.
| Condição de alimentação | Informações a coletar | Questão de design para resolver |
|---|---|---|
| Pelotas virgens | Grau, formato do pellet, preparação e configurações atuais estáveis | A geometria estabelecida ainda é adequada para esta função? |
| Mistura de pellets/remoídos | Proporção da mistura, distribuição do tamanho das partículas, consistência da densidade aparente | O feed permanece consistente durante a execução? |
| Flocos de filme ou acabamento de borda | Forma, método de alimentação, observações de ponte e densidade aparente | O material pode entrar e preencher a seção de alimentação de forma confiável? |
| Pó ou mistura seca | Formulação, comportamento do fluxo e detalhes do sistema de alimentação | O arranjo de alimentação é apropriado para este material? |
| Composto preenchido | Tipo e proporção do enchimento, preparação e histórico de desgaste | Quais são os requisitos de fusão, calor e desgaste juntos? |
Não leia esta tabela como “menor densidade aparente sempre precisa de uma proporção mais alta”. Uma alteração na geometria não pode corrigir automaticamente a ponte, a segregação ou um alimentador inconsistente. A resistência ao desgaste também não deve ser selecionada a partir da taxa de compressão. Revise oGuia de materiais do cilindro do parafuso EJSseparadamente quando a formulação muda.
Muito alto ou muito baixo? Diagnosticar o processo antes de trocar o parafuso
Aumento de pressão, partículas não fundidas e aumento da temperatura de fusão são motivos para investigar. Elas não são medidas de taxa de compressão. A sequência de diagnóstico útil é estabelecer se a perturbação começa na alimentação, na fusão, numa restrição a jusante ou na geometria mecânica desgastada.
Primeiro compare com um histórico estável usando o mesmo material e produto. Mantenha a matriz, a disposição da tela e os locais de medição consistentes. Registre a produção real, velocidade da rosca, temperatura de fusão, pressão, carga de acionamento e defeitos visíveis juntos. As configurações de temperatura do barril por si só não estabelecem a temperatura de fusão.
| Observação | Verificações antes de uma alteração de geometria | Provas a incluir no pedido |
|---|---|---|
| Pressão e saída flutuam | Fornecimento da tremonha, pontes, consistência do alimentador, alterações e restrições na mistura | Registros de velocidade, pressão e saída alinhados no tempo |
| Aparecem partículas não derretidas | Taxa de alimentação, condições de fusão, mudanças de resina, velocidade de operação e perfil do parafuso | Amostras ou fotos vinculadas a um ponto operacional registrado |
| A temperatura de fusão é excessiva | Leitura real do fundido, velocidade, restrição, resfriamento e condição do misturador | Método de medição, localização e leituras de funcionamento estável |
| A produção cai em rpm inalterada | Fornecimento de alimentação real, condição da resina, matrizes/telas e desgaste correspondente do parafuso/barril | Produção por rpm mais registros de manutenção e medição |
| Manchas pretas ou aumento de descoloração | Histórico do material, áreas estagnadas, condições de residência e limpeza | Padrão de defeito e quando aparece na execução |
Por que uma proporção mais alta não é uma melhoria automática
Lin Jin e Mark A. Spalding relataram um estudo controlado de LLDPE usando uma extrusora de 2,5 polegadas e cinco taxas de compressão, de 2,0 a 3,6. A profundidade de medição permaneceu em 0,125 polegada enquanto a profundidade de alimentação mudou. A 110 a 150 rpm, os parafusos de proporção mais alta produziram temperaturas de fusão cerca de 5 a 10°C mais altas do que os projetos de proporção mais baixa. Estes são resultados para esse equipamento, resina e experimento, não uma previsão de temperatura para uma substituição de EJS. Veja os autoresestudo de desempenho da taxa de compressão.
Um separadoexemplo de solução de problemas por Mark A. Spaldingdescreve um parafuso de extrusão ABS de dois estágios de 6 polegadas com uma relação de primeiro estágio de 3,1. O material não derretido obstruiu uma barragem em espiral; a substituição proposta reduziu essa proporção para 2,5. Esta foi uma resposta específica do projeto a um problema de derretimento, não uma recomendação universal do ABS.
Use esses exemplos para enquadrar a questão de engenharia: a rosca pode derreter os sólidos que recebe no ponto operacional requerido? Não transforme nenhum dos exemplos em um gráfico geral de proporção de resina ou em um resultado presumido de desempenho de EJS.
Quando um único número de taxa de compressão não é suficiente
A simples comparação profundidade de avanço/profundidade de dosagem pertence a uma geometria de parafuso definida. Antes de utilizá-lo, identifique o tipo de parafuso e a disposição de alimentação. Uma proporção relatada para um projeto pode não significar a mesma coisa para outro.
Um parafuso de barreira divide o material em canais sólidos e fundidos. Sua descrição necessita do arranjo do canal e da geometria da barreira, e não apenas de duas medidas convencionais de raiz. Uma rosca ventilada de dois estágios possui mais de um estágio de processamento; pergunte qual estágio uma taxa de compressão citada descreve. A região de ventilação e a seção de bombeamento a jusante precisam ser avaliadas como parte desse projeto completo.Discussão sobre design de parafuso de Griffcobre canais de barreira, parafusos de dois estágios e o comportamento de alimentação distinto de barris ranhurados.
Da mesma forma, diferencie a alimentação por inundação da alimentação controlada ou de fome. Escreva o modo de alimentação na especificação. Caso contrário, um fornecedor poderá avaliar um canal de alimentação completo enquanto o processo instalado fornece um fluxo de massa controlado. Esta é uma condição limite a esclarecer e não uma razão para aplicar um rácio universal diferente.
As extrusoras de rosca dupla também precisam de sua própria geometria e descrição do processo. Não aplique o atalho convencional de profundidade de parafuso único a um par entrelaçado e presuma que ele captura o comportamento completo da compressão. Forneça a disposição dos parafusos, o modo de rotação, o perfil do elemento ou do voo e o desenho do fabricante.
Use estas perguntas quando a especificação não estiver clara:
- Este é um projeto convencional, de barreira, de dois estágios ou de parafuso duplo?
- A relação cotada é calculada a partir das profundidades ou dos volumes do canal?
- Quais locais de alimentação e medição definem o cálculo?
- O tom ou a disposição dos canais mudam entre esses locais?
- O sistema de alimentação instalado corresponde à suposição do projeto?
Uma especificação deve responder a essas perguntas sem exigir que o maquinista faça suposições. Caso contrário, obtenha o perfil completo antes de autorizar uma cópia. “3:1” é útil uma vez conhecidas a sua definição e aplicação.
Você deve copiar o parafuso existente ou redesenhá-lo?
Uma substituição inalterada é um ponto de partida razoável quando a geometria instalada oferece qualidade e rendimento satisfatórios, o serviço permanece inalterado e o desgaste medido explica a deterioração. Torna-se uma escolha mais fraca quando o problema original existia antes do desgaste, a formulação mudou ou o processo agora funciona fora da faixa operacional anterior.
Separe duas decisões na cotação: restaurar as dimensões originais e alterar o design de processamento. Um parafuso desgastado pode exigir substituição sem exigir uma taxa de compressão diferente. Por outro lado, uma rosca dimensionalmente sólida pode não mais ser adequada à alimentação introduzida na planta.

Defina a mudança antes de comparar propostas
Forneça ao fornecedor uma declaração por escrito do problema: por exemplo, instabilidade de pressão após uma mudança de forma de alimentação, em vez de “precisar de uma rosca melhor”. Inclua o desenho da linha de base e os registros operacionais. Peça ao projeto proposto para identificar profundidades alteradas, comprimentos de zona, tom e quaisquer características de mixagem.
Mantenha a revisão do ajuste mecânico separada. Confirme o comprimento de trabalho, a conexão da extremidade do acionamento, as interfaces de montagem e o arranjo de descarga em relação ao conjunto instalado. Maior comprimento de trabalho pode exigir uma mudança no nível da máquina; não é uma suposição comum de substituição imediata. Uma designação L/D mais alta em uma cotação deve desencadear uma verificação de dimensão, e não uma expectativa de aumento de capacidade.
Em seguida, chegue a acordo sobre as condições de comparação e os critérios de aceitação. Defina o material, produto, pontos operacionais, verificações de qualidade e medições de produção antes do teste. Se vários recursos de projeto mudarem juntos, o teste avalia a substituição completa; não é possível estabelecer que a taxa de compressão por si só causou o resultado.
OPágina de produto do cilindro de parafuso da extrusora EJSé o ponto de partida relevante para uma investigação de substituição. Forneça a aplicação e o desenho reais para que a discussão se refira à máquina instalada e não a uma linha genérica de polímeros.
O que enviar EJS e como validar a substituição
Uma consulta útil permite que a fábrica conecte o requisito de processamento a um desenho fabricável. Envie a especificação original mesmo que você ache que está errada e identifique o que mudou. Mantenha os números de revisão visíveis para que um desenho antigo não se torne silenciosamente uma instrução de produção.
Inclua as seguintes informações:
- Fabricante da máquina, modelo, tipo de parafuso e referências de componentes instalados.
- Diâmetro do voo, comprimento de trabalho, dimensões da extremidade de acionamento e desenhos do cilindro/interface.
- Profundidades de alimentação e medição, limites de zona, perfil de inclinação e recursos de mixagem.
- Grau de resina, aditivos, carga de enchimento, forma de alimentação e procedimento de preparação.
- Disposição do alimentador, rpm normal, saída, temperatura de fusão e leituras de pressão.
- Amostras de defeitos, histórico de manutenção e medições correspondentes de parafuso/barril disponíveis.
- Qualidade do produto exigida e condições operacionais para aceitação.
Compare a produção estável, não apenas uma startup de sucesso
Após a instalação, siga as instruções de comissionamento seguro do fornecedor da máquina. Confirme o material e a configuração aprovados, permita que o processo se estabilize e colete leituras durante um intervalo definido. Registre a produção por meio de um método de pesagem acordado, em vez de estimá-la a partir da velocidade da rosca.
Para comparação, calcule a produção específica como a produção de massa medida dividida por rpm. Mantenha as unidades de saída visíveis, como kg/h por rpm. Compare este valor apenas com a qualidade, temperatura real do fundido, pressão e carga de acionamento. Um número maior não estabelece uma melhoria se o produto estiver fora das especificações ou se o processo se tornar instável.
| Registro de teste | Grave consistentemente | Por que é útil |
|---|---|---|
| Alimentar | Grau, lote, mistura e preparação | Identifica alterações não relacionadas à geometria |
| Ponto operacional | Velocidade, configuração de temperatura e modo de alimentação | Torna a comparação reproduzível |
| Produção | Produção em massa cronometrada e produto aceitável | Separa a produção total da produção útil |
| Condição do processo | Temperatura real de fusão, pressão e carga de acionamento | Revela trade-offs ocultos apenas pela produção |
| Qualidade | Dimensões acordadas, aparência e verificações de defeitos | Determina se a substituição cumpre o dever |
Repita a comparação ao alterar os pontos operacionais e mantenha os mesmos locais de medição. Se o problema persistir, envie os registros de volta com a revisão do desenho e os identificadores da amostra. ContatoIndústria EJScom esse pacote em vez de solicitar uma alteração na taxa de compressão sem uma causa definida.
Discuta seu parafuso de substituição
Descreva o parafuso instalado, alimentação real e problema de processamento. O botão abre um rascunho de email para EJS; você pode anexar desenhos e fotografias antes de enviar.
Perguntas frequentes
Qual é a taxa de compressão do parafuso de extrusão?
É a razão entre o volume do canal da seção de alimentação e o volume do canal da seção de medição em voos equivalentes. Para uma rosca convencional com passo e geometria de canal comparáveis, a profundidade de avanço dividida pela profundidade de dosagem fornece uma aproximação útil. É uma relação geométrica, não uma relação de pressão ou uma garantia de produção.
Como calculo a taxa de compressão a partir dos diâmetros das raízes?
Calcule cada profundidade do canal radial como o diâmetro externo do voo menos o diâmetro da raiz, dividido por dois. Em seguida, divida a profundidade de alimentação pela profundidade de dosagem. Use locais de alimentação e medição identificados, unidades consistentes e diâmetros de voo apropriados. Não use o diâmetro do furo do cano ou presuma que um parafuso desgastado ainda corresponde ao desenho original.
Um parafuso 3:1 é adequado para todas as resinas?
Não. A mesma relação pode descrever diferentes profundidades absolutas de canal e perfis de transição. A adequação também depende do tipo específico, forma de alimentação, aditivos, disposição de alimentação e condições operacionais. Comece com a geometria completa e um requisito de produção definido, em vez de tratar uma proporção como uma recomendação universal de resina.
Aumentar a taxa de compressão aumenta a produção?
Não necessariamente. A alteração da profundidade de avanço e a alteração da profundidade de dosagem afetam diferentes partes da rosca, mesmo que ambas aumentem a relação. As condições de alimentação, fusão e a jusante devem ser consideradas em conjunto. Compare a saída medida estável com a qualidade do produto, temperatura real de fusão, pressão e carga de acionamento antes de julgar uma substituição.
Parafusos desgastados podem causar problemas sem alterar a proporção do desenho?
Sim. O desenho descreve a geometria pretendida e não a condição atual. Meça o parafuso e o cilindro nas posições correspondentes e compare com as dimensões originais aprovadas. Uma etiqueta de taxa de compressão não descreve a folga de trabalho e copiar essa etiqueta não resolve um problema de desgaste não medido.
Posso usar o mesmo cálculo para projetos de parafuso duplo ou de barreira?
Não presuma que o atalho convencional de profundidade de canal único se aplica. Identifique primeiro a disposição do canal, o tipo de parafuso e os locais de cálculo. Canais de barreira, parafusos escalonados e parafusos duplos entrelaçados requerem uma descrição mais completa da geometria. Pergunte ao projetista quais volumes ou profundidades definem a proporção citada antes de usá-la em uma especificação de substituição.