- Comece com os defeitos e os registros operacionais, não com um aumento de produção prometido.
- Problemas separados de fusão, mistura, alimentação e desgaste mecânico.
- Especifique o voo principal e o voo de barreira de forma independente no desenho.
- Combine a proposta com o barril instalado, sistema de alimentação e comprimento de trabalho disponível.
- Aceite a substituição em produção estável e dentro das especificações em toda a faixa operacional acordada.
Como os parafusos convencionais e de barreira lidam com o derretimento
Uma rosca convencional de três zonas possui seções de alimentação, transição e medição. Na seção de transição, o material sólido e o fundido acumulado compartilham o canal principal. Um parafuso de barreira adiciona um voo secundário que divide parte da seção de fusão em sólidos e canais de fusão. O fundido passa pela passagem da barreira recortada para o canal de fundido enquanto os sólidos continuam através de seu próprio canal.A explicação do parafuso-barreira de Rauwendaaldescreve esta separação e a mudança na disposição do canal ao longo da seção de barreira.
Essa distinção identifica um método de design, não uma classificação automática de desempenho. A geometria ainda precisa se adequar ao material que entra na máquina e aos requisitos de produção. OComparação do treinamento de extrusão SHStrata o design do parafuso como um compromisso entre a capacidade de plastificação e o processamento suave e descreve arquiteturas convencionais e de barreira.
Se a rosca atual produzir um produto aceitável em toda a faixa operacional exigida, documente essa linha de base antes de alterar sua arquitetura. Se a qualidade se deteriorar apenas à medida que a taxa solicitada aumenta, registre onde a deterioração começa e quais leituras do processo mudam com ela. Essa evidência torna útil uma discussão sobre design; as palavras “alto rendimento” não.
OGuia do comprador do cilindro de parafuso da extrusora EJScobre a especificação mais ampla e o processo de substituição. Esta comparação diz respeito aos projetos convencionais e de barreira de parafuso único, e não à escolha entre máquinas de parafuso único e duplo.
Leia a folga da barreira separadamente da folga do voo principal
Duas dimensões precisam de nomes separados. A folga da talha principal é a lacuna entre o diâmetro externo da talha principal e o furo do cano. A autorização de voo de barreira é a lacuna acima do voo secundário. Em um arranjo típico de barreira rebaixada, o voo secundário tem um diâmetro externo menor, proporcionando ao fundido uma passagem sobre ele. Esses são recursos diferentes e devem ter legendas de desenho diferentes.
Para uma comparação dimensional concêntrica, a folga radial é:
Folga radial = (diâmetro do furo do cano - diâmetro de vôo relevante) / 2
Este cálculo descreve a relação nominal entre os diâmetros. Ele não estabelece a menor folga local em uma montagem excêntrica, danificada ou desalinhada, nem a folga de funcionamento na temperatura de processamento.
Um exemplo dimensional, não uma recomendação de usinagem
Suponha um diâmetro de cano de 90,10 mm, um diâmetro de passagem principal de 90,00 mm e um diâmetro de passagem de barreira de 89,30 mm no local que está sendo comparado. A folga radial resultante do voo principal é de 0,05 mm; a folga radial da barreira é de 0,40 mm. Esses valores assumidos explicam a aritmética e não são tolerâncias especificadas para um produto EJS.
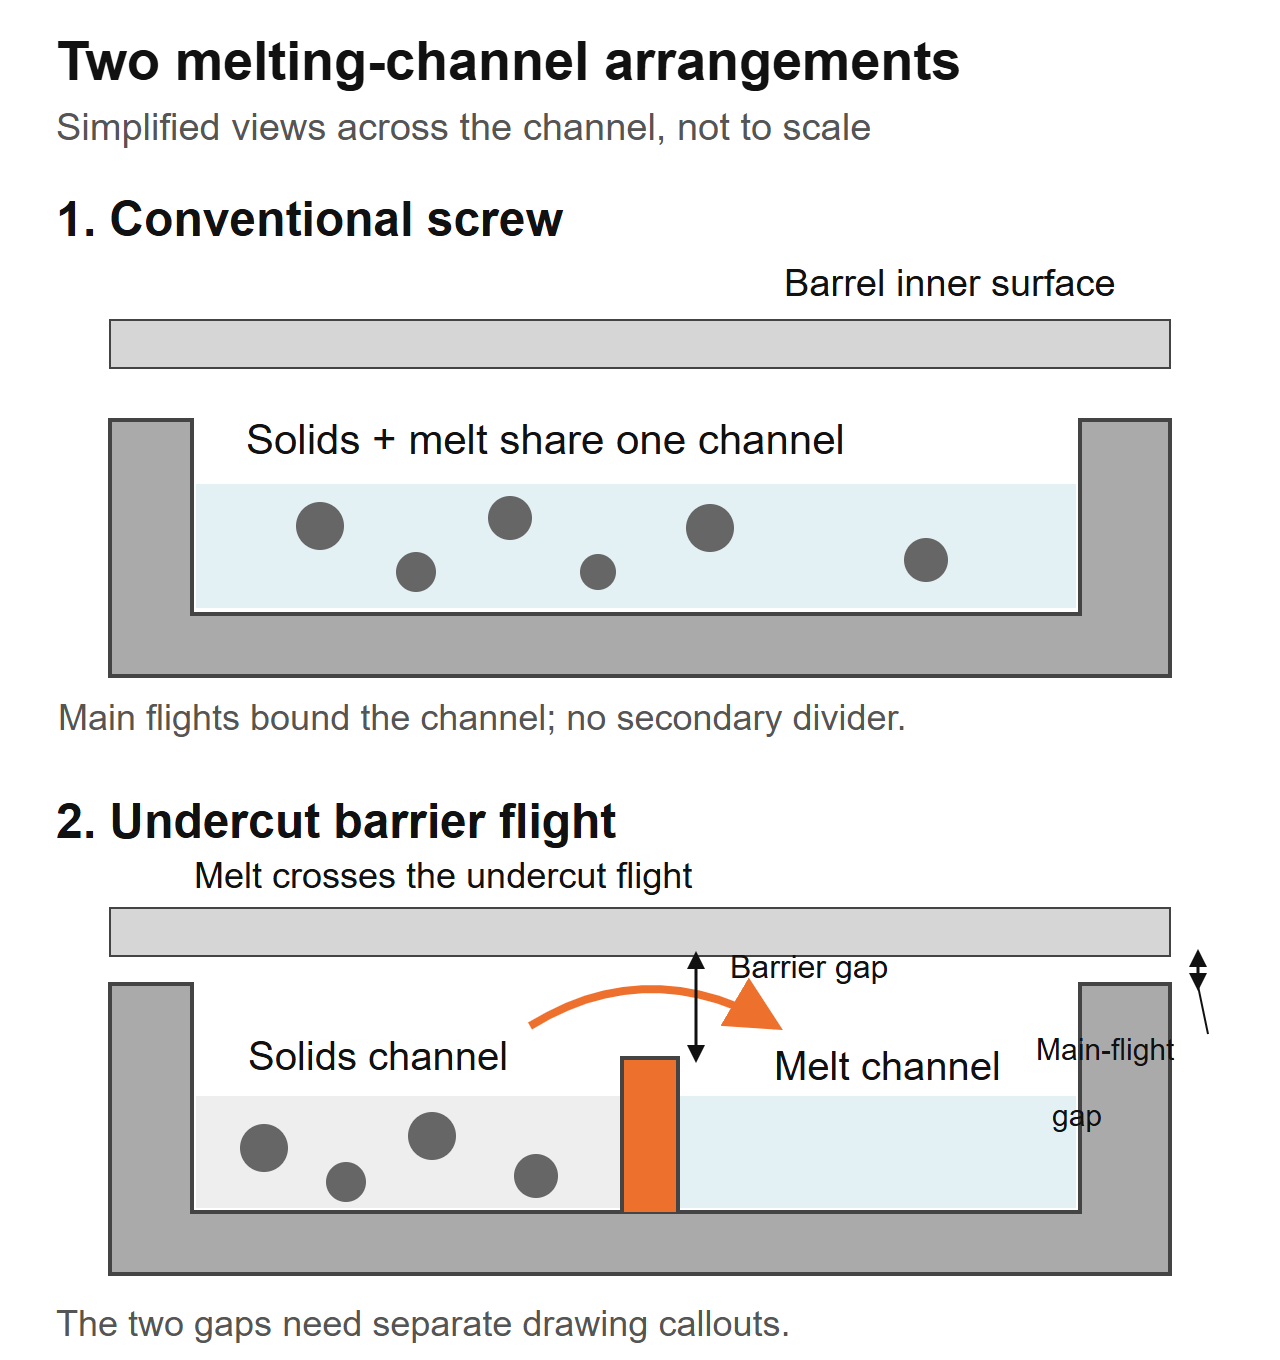 Visualizações simplificadas entre canais, não seções de fabricação. A passagem do voo de barreira e a autorização do voo principal são características de desenho separadas; nenhuma dimensão é especificada por este diagrama.
Uma citação afirmando apenas “autorização de voo” é ambígua para esta geometria. Pergunte qual voo, qual localização axial e se o valor é radial ou diametral. Distinga também as dimensões nominais da peça nova das leituras atuais de desgaste. Não meça um voo e presuma que ele descreve o outro.
O projetista deve especificar as folgas de trabalho para a resina e a máquina reais. Uma passagem com barreira menor não é automaticamente melhor, e uma maior não é automaticamente mais segura. Mantenha a geometria aprovada e o método de inspeção juntos em vez de adotar um número de outra extrusora.
Uma seção de barreira e uma seção de mistura resolvem problemas diferentes
O derretimento e a mistura merecem verificações separadas. Uma seção de barreira gerencia a transição do sólido para o fundido. Um misturador a jusante trabalha na uniformidade ou dispersão do fundido de acordo com sua geometria. Um parafuso pode conter ambos, portanto “barreira ou parafuso de mistura” costuma ser uma escolha incompleta.
Rauwendaal'sDescrição do parafuso de barreira CRDdiscute explicitamente a adição de um misturador a jusante porque a seção de barreira por si só não fornece a mistura distributiva necessária. Essa é uma razão para especificar cada função, e não para assumir que o EJS usa esse design proprietário.
OGuia da seção de mixagem EJSdistingue os elementos Maddock, Pineapple e Saxton. Use-o para discutir a ação de mistura desejada após identificar o defeito. Um nome familiar de mixer ainda precisa de um desenho e de um contexto operacional.
Evite atribuir um novo parafuso apenas pela aparência. “Gel” e “fisheye” são descrições de produtos, não uma causa confirmada. Uma partícula estranha ou material degradado não deve ser tratado como material não fundido comum, que uma nova seção de fusão necessariamente removerá.
Solicite uma proposta para identificar a seção de fusão e a seção de mistura separadamente, incluindo suas localizações e funções pretendidas. Se ambos mudarem, o teste de produção avalia o parafuso completo. Não é possível isolar o benefício do voo da barreira do benefício do misturador sem uma comparação adequada.
Estabeleça se a linha está realmente com limite de fusão
Comece com a configuração atual aprovada e uma execução de referência estável. Use o mesmo grau de resina, procedimento de preparação, mistura, matriz e arranjo de tela para a comparação. Identifique qual verificação do produto limita a taxa operacional: defeitos visíveis, variação dimensional, temperatura de fusão, carga de acionamento ou um requisito posterior.
Dentro das instruções de operação e limites de segurança do fornecedor da máquina, registre o processo nos pontos de produção acordados. Não aumente a velocidade apenas para provocar uma falha. Colete resultados cronometrados, temperatura real do fundido, pressão, velocidade da rosca, carga de acionamento e resultados de qualidade do produto nos mesmos intervalos de amostragem.
Defina o problema em termos que o designer possa usar
“O não derretimento aparece quando executamos este teor neste ponto de operação” é uma declaração inicial útil se as amostras e registros o apoiarem. “Precisamos de mais 30% de produção” é uma meta, e não uma explicação do que impede essa produção hoje. Mantenha o alvo e a restrição diagnosticada em campos separados.
As compensações são reais. UMEstudo de otimização de 2023 realizado por Gaspar-Cunha e colegascompararam projetos convencionais e de barreira Maillefer para LDPE e PP. Nos casos modelados, os projetos de barreiras foram geralmente vantajosos para o LDPE, enquanto ambas as arquiteturas foram viáveis para o PP. Estas foram comparações numéricas de projetos, não testes de produção EJS ou uma recomendação para cada grau de qualquer polímero.
Use essa distinção ao avaliar as reclamações dos fornecedores. Solicite resultados sob condições relevantes, com a geometria completa identificada, em vez de aceitar “parafusos de barreira são melhores” como evidência para sua linha.
A questão da fábrica: o que mudou na tremonha?
Em uma consulta de substituição do EJS, a especificação instalada foi de 90 mm, 30:1 L/D e taxa de compressão de 3:1. A linha apresentava pressão crescente na matriz e espessura de parede inconsistente. O pedido inicial era copiar um parafuso supostamente desgastado. Perguntamos o que entrava na tremonha agora em comparação com a configuração original: a planta havia começado a misturar seu próprio corte de borda na alimentação. Nossonotas de loja publicadasdescreva por que essa mudança precisava fazer parte da especificação de substituição.
Essa questão pertence ao início de qualquer discussão convencional-barreira. Registre se a ração contém pellets, flocos ou material moído e como a mistura chega à garganta. “Mesmo polímero” não estabelece que a alimentação seja a mesma.
Transforme a descrição do feed em uma especificação utilizável
Colete uma amostra representativa e identifique sua origem. Observe a distribuição do tamanho das partículas, a forma, o método de mistura e se a proporção muda durante a execução. Se você medir a densidade aparente solta, mantenha o recipiente e o método de enchimento consistentes. Uma amostra derramada livremente e uma amostra compactada são medidas diferentes.
Indique se o barril instalado tem uma seção de alimentação lisa ou ranhurada e descreva qualquer alimentador controlado ou equipamento auxiliar de alimentação. Peça à proposta do parafuso que identifique a condição de alimentação que ele assume. Não presuma que um projeto destinado a um arranjo de alimentação seja uma substituição igual em outro.
Para uma revisão de fábrica, o desenho e a descrição do material precisam chegar juntos. Um desenho pode estabelecer o envelope mecânico, mas não pode descrever uma alteração de avanço que ocorreu após a instalação do parafuso. Por outro lado, fotografias de alimentação irregular não estabelecem um perfil de canal adequado ou barreira de passagem.
Separe também os requisitos de desgaste da geometria de fusão. Cargas, aditivos e histórico de contaminação pertencem à discussão sobre tratamento de superfície. OGuia de materiais EJScobre essa decisão. Alterar a arquitetura do parafuso não resolve automaticamente uma superfície de trabalho especificada incorretamente.
Um parafuso de barreira pode caber na sua extrusora existente?
Um retrofit proposto deve passar por duas revisões: ajuste mecânico e adequação do processo. Passar no primeiro não estabelece o segundo. A conexão do cilindro e do acionamento pode aceitar fisicamente um parafuso, enquanto sua geometria permanece inadequada para a alimentação ou faixa de operação.
Compare os desenhos com a montagem instalada, não apenas com o nome do modelo. Estabeleça o comprimento útil do volante, o perfil do furo do cano, a conexão da extremidade de acionamento, os detalhes da extremidade de descarga e a posição da abertura de alimentação. Inclua qualquer ventilação ou outro recurso de cilindro que o parafuso deva corresponder. Mantenha visíveis as convenções dimensionais do fabricante da máquina.
Não presuma que um L/D maior possa ser fornecido como uma atualização comum. O comprimento de trabalho disponível deve acomodar juntas as seções de alimentação, barreira e jusante. Veja oEJS L/D e guia de taxa de compressãopara saber por que essas proporções de títulos deixam detalhes importantes do perfil não especificados.
Inspecione o cano antes de autorizar uma substituição apenas com parafuso. Suas dimensões atuais do furo são importantes tanto para o ajuste quanto para a discussão da folga. Siga o procedimento de inspeção aprovado em vez de atribuir um limite de substituição universal. OGuia de vida útil EJSexplica como as medições dos componentes correspondentes apoiam essa decisão.
Especifique o desenho, não apenas o “parafuso de barreira”
O desenho deve identificar as características que definem o projeto proposto. Mantenha sua revisão vinculada à cotação, especificação de materiais e requisitos de inspeção. Caso contrário, um fornecedor pode concordar com a palavra “barreira” sem que ambos os lados concordem com a mesma geometria.
Solicite o início e o fim da seção da barreira, os perfis de diâmetro do lance principal e do lance da barreira, seus avanços ou passos, larguras dos lances, perfis de profundidade do canal e a transição para a seção a jusante. Onde os canais mudam ao longo do comprimento, identifique as estações de inspeção. Um único diâmetro ou um único número de taxa de compressão não pode substituir essa informação.
O que precisamos para uma consulta de substituição de EJS
Nossopágina do produto do cilindro do parafuso da extrusoradescreve o trabalho de substituição personalizado e o relatório de inspeção e certificado de material fornecido com os cilindros dos parafusos. Para revisão de projeto, envie separadamente o desenho instalado e a revisão proposta, juntamente com os requisitos do processo. Isto dá à discussão um componente definido e um dever definido.
Incluir:
- Marca da máquina, modelo, referências de componentes instalados e desenhos mecânicos.
- Grau de resina, aditivos, carga de enchimento, forma de alimentação e método de preparação.
- O perfil existente e as alterações propostas, incluindo qualquer misturador.
- Saída temporizada, rpm, temperatura real do fundido, pressão e leituras de acionamento.
- Amostras de defeitos ou fotografias vinculadas aos pontos operacionais registrados.
- Medidas correspondentes do parafuso/cano se os componentes existentes forem reutilizados.
- A faixa de produção e as verificações do produto que a substituição deve satisfazer.
Não deixe que a documentação de inspeção substitua um teste de produção. Um relatório dimensional pode demonstrar conformidade com o desenho aprovado; não estabelece que a geometria escolhida resolva o problema do processo. O ensaio precisa de condições e critérios de aceitação próprios.
OPágina de cilindro de parafuso único EJSé uma referência útil do produto ao preparar as informações dos componentes instalados. Envie o desenho real e o dever para revisão, em vez de assumir que uma configuração de barreira genérica é um ajuste confirmado.

Julgue o julgamento pela produção, temperatura e energia aceitáveis
Combine o método de aceitação antes de solicitar ou comissionar um projeto revisado. Use os mesmos locais de medição e um intervalo de produção estável definido. Registre o comportamento de inicialização e purga separadamente dos resultados de estado estacionário para que uma inicialização fácil não oculte uma janela operacional instável.
Dois cálculos úteis são:
Produção específica = produção de massa medida (kg/h) / velocidade da rosca (rpm)
Energia elétrica específica = potência elétrica medida (kW) / saída de massa medida (kg/h)
O segundo resultado tem unidades de kWh/kg. Indique o limite de medição: a potência somente do inversor e a potência total da linha são quantidades diferentes. A porcentagem da corrente do motor não é uma medida direta da potência elétrica e não deve ser substituída nessa fórmula.
Um exemplo aritmético mostrando a compensação
Suponha que o ensaio A produza 180 kg/h a 60 rpm com 54 kW medidos em um limite elétrico definido. O Teste B produz 210 kg/h a 70 rpm com 70 kW no mesmo limite. Estas leituras presumidas são um exemplo de cálculo, não um projeto EJS ou uma previsão para qualquer arquitetura de parafuso.
O ensaio B tem maior produção de massa, mas produção específica idêntica e maior energia elétrica específica neste exemplo. A qualidade do produto e a temperatura de fusão ainda são necessárias antes de considerá-lo uma melhoria. Relate também quanto da produção medida passa nas verificações de produto acordadas.
Teste as classes relevantes e os pontos operacionais necessários em vez de escolher apenas a demonstração mais fácil. Velocidade do documento, condição de alimentação, pressão, temperatura real de fusão, limite de potência e qualidade juntos. Envie esse registro através doPágina de contato do EJSao discutir uma substituição, portanto, o alvo é uma faixa operacional útil, em vez de um número de pico de saída isolado.
Perguntas frequentes
Qual é a principal diferença entre uma barreira e um parafuso convencional?
Uma rosca única convencional de três zonas utiliza um canal principal através da seção de fusão. Um parafuso de barreira introduz uma passagem secundária para formar sólidos e canais de fusão. A comparação ainda necessita dos perfis completos, materiais e condições operacionais; o nome da arquitetura por si só não estabelece qual substituição atende à obrigação.
Um parafuso de barreira substitui uma seção de mistura?
Não automaticamente. A seção de barreira gerencia o arranjo de fusão, enquanto um misturador trata da distribuição ou dispersão necessária no fundido. Um parafuso pode conter ambos. Identifique o defeito e especifique a função pretendida de cada seção, em vez de presumir que o voo da barreira fornece todas as formas de mistura.
Um parafuso de barreira garantirá mais produção ou eliminará todos os géis?
Não. Estabeleça a restrição real e identifique primeiro o defeito. Uma alteração no projeto de fusão não corrige automaticamente alimentação inconsistente, material degradado, contaminação, desgaste, limites de acionamento ou restrições a jusante. Compare a produção estável e aceitável com temperatura, pressão e potência sob condições de teste definidas.
A autorização de voo de barreira é igual à autorização de voo principal?
Não. Em um arranjo típico de barreira rebaixada, o lance secundário tem um diâmetro separado e uma passagem acima dele. Identifique o voo, a posição axial e a convenção radial ou diametral no desenho. Os cálculos do diâmetro nominal não estabelecem todas as folgas locais ou de funcionamento a quente na máquina montada.
Posso substituir um parafuso convencional sem substituir o cano?
Isso requer uma revisão dimensional e de processo. Verifique o perfil e a condição do furo do cano, as interfaces mecânicas, o comprimento de trabalho, o arranjo de alimentação e os limites operacionais em relação à rosca proposta. Um parafuso fisicamente instalável não é necessariamente um substituto de processo adequado, e um cilindro desgastado não deve ser considerado como correspondendo ao seu desenho original.
Que informações devo enviar para uma revisão de substituição?
Envie detalhes da máquina, desenhos instalados e propostos, informações sobre resina e alimentação, registros operacionais, defeitos identificados e medidas disponíveis de parafuso/barril. Indique a faixa de produção necessária e as verificações de qualidade do produto. Mantenha a revisão do desenho e as condições de teste explícitas para que a geometria, o ajuste mecânico e a aceitação do processo possam ser revisados separadamente.