Escolha um conjunto de ponta de parafuso para moldagem por injeção pelo design da válvula, dimensões de acoplamento e condições da resina. Um anel de retenção é um componente de uma montagem tipo anel, e não um nome universal para cada projeto de ponta de parafuso. Antes de solicitar uma substituição, identifique o conjunto completo e inspecione suas peças correspondentes. A variação do peso do coxim ou do tiro é um motivo para investigar a válvula e o processo juntos, e não uma prova de que apenas o anel precise ser substituído.
1. Como funciona um anel de verificação para moldagem por injeção?
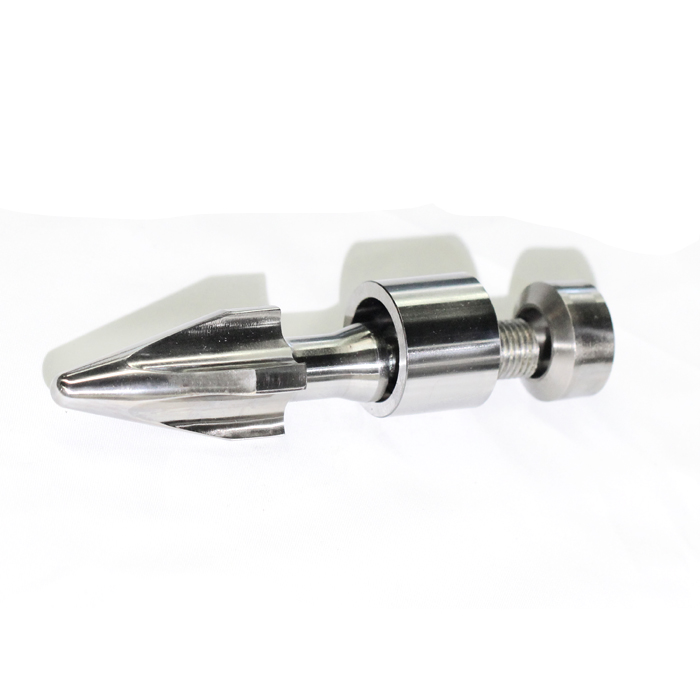
Em uma montagem típica de anel deslizante, a ponta ou retentor segura o anel de retenção na cabeça do parafuso. Um assento traseiro fornece a face correspondente para fechamento. Durante a recuperação, o anel fica afastado da sede para que o material fundido possa se mover através da válvula e se acumular à frente da rosca. Durante a injeção, o anel e a sede traseira se unem para impedir o refluxo.
Os nomes dos componentes podem ser confusos. Um fornecedor pode usar "ponta de parafuso" para o retentor pontiagudo ou para a válvula de retenção completa. Solicite uma visão das peças com os números dos itens antes de comparar as cotações. Um anel, uma ponta e um conjunto completo são itens de pedido diferentes.
Para uma válvula tipo anel, inspecione duas relações separadas: o contato correspondente do anel com a sede traseira e seu encaixe dentro do furo do cilindro. Nenhum dos dois pode ser avaliado apenas a partir do diâmetro externo do anel.A explicação de John Bozzelli sobre válvulas de retençãodescreve esses dois relacionamentos de selamento.
Válvula de anel deslizante típica: abertura não é o mesmo que vedação
Seção longitudinal esquemática. Referência fixada por parafuso; a direção do bico/molde é para a direita.
A. RECUPERAÇÃO: ANEL ABERTO
O anel de verificação está afastado do banco traseiro. A lacuna aberta permite que o fundido passe através da válvula.
Da esquerda para a direita: banco traseiro → abertura aberta → anel de verificação → ponta/retentor.
B. INJEÇÃO: ANEL ASSENTADO
O anel de retenção entra em contato com o banco traseiro. A válvula se opõe ao refluxo.
Da esquerda para a direita: banco traseiro → contato do assento com anel de retenção → ponta/retentor.
Legenda do diagrama: cinza escuro = banco traseiro; laranja = anel de verificação; cinza claro = ponta/retentor. As linhas cinzas superior e inferior representam o cano.
Verifique ambos: contato do anel com a sede e ajuste do anel com o cilindro.
As folgas e passagens são exageradas. Os perfis e movimentos reais devem seguir o projeto aprovado.
Apenas ilustração; não é um desenho de fabricação EJS, simulação de fluxo ou especificação dimensional.
EJSpágina de produto de montagem com ponta de parafusolista válvulas de retenção, verificações de esfera e conjuntos de anéis de travamento. Essa faixa é a razão pela qual uma consulta de substituição deve identificar o mecanismo da válvula em vez de solicitar um anel de retenção genérico. Para a unidade de plastificação circundante, consulte oguia de parafuso e cilindro para moldagem por injeção.

2. Válvulas de anel deslizante e de travamento: o que muda?
Os nomes das válvulas descrevem diferentes aspectos de um projeto. Deslizar versus travar diz respeito à relação rotacional do anel com o parafuso. Três peças versus quatro peças descreve como os componentes são divididos. A verificação da bola identifica um elemento de fechamento diferente. Esses rótulos não são categorias intercambiáveis.
| Descrição do projeto | O que identifica | O que o comprador deve estabelecer |
|---|---|---|
| Válvula de anel deslizante | Um anel que não é chavetado positivamente para girar com o parafuso | Curso do anel, geometria da sede, passagens de fluxo e ajuste do cilindro |
| Anel de travamento ou acastelado | Recursos de intertravamento que fazem o anel girar com o parafuso | Recursos de engate correspondentes, liberdade axial e superfícies de desgaste associadas |
| Conjunto de anel de três peças | Normalmente, o retentor, o anel e o assento traseiro | As peças exatas incluídas e quais superfícies pertencem a cada peça |
| Conjunto de anel de quatro peças | Um elemento de desgaste/retenção frontal substituível separadamente, além dos outros componentes | Identidade do componente e dimensões correspondentes, não apenas a peça extra |
| Conjunto de verificação de bola | Uma bola interna fecha contra seu assento | O alojamento real, o caminho do fluxo, a sede e o design da conexão |
Descrições da válvula Concorilustram a distinção entre essas estruturas, incluindo o elemento frontal separado em um design de quatro peças. A peça extra pode alterar a forma como uma superfície desgastada é substituída. Por si só, não demonstra melhor desligamento ou vida útil mais longa.
"Travamento" também não significa que a válvula trava mecanicamente fechada durante a injeção. Descreve o engate do anel com o retentor. Examine o fechamento e a vedação separadamente da rotação. Um pedido repetido deverá seguir o projeto aprovado; alterar o mecanismo exige uma revisão de compatibilidade e processamento.
3. Selecione a resina e a tarefa de moldagem
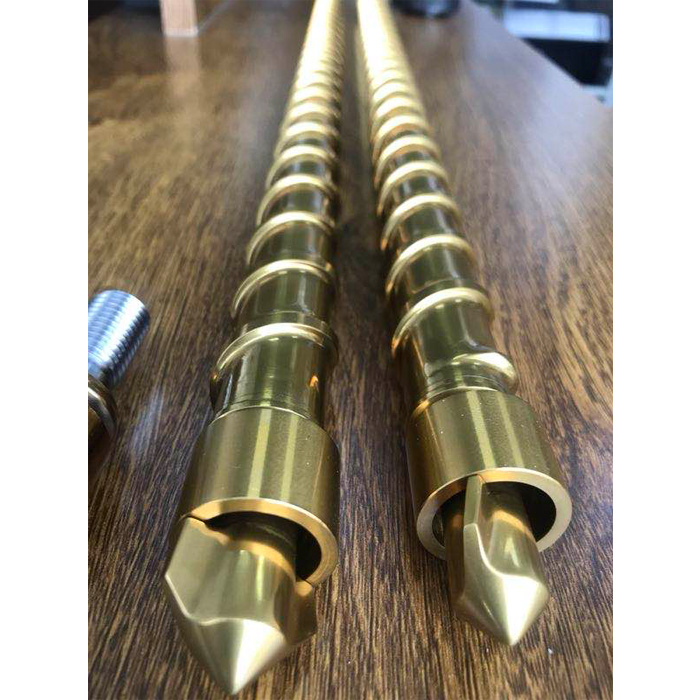
Comece com o grau e a aplicação reais da resina, não com uma classificação universal de tipos de válvulas. Registre o polímero, reforço ou carga, aditivos, uso de material reciclado e a qualidade exigida do produto. Uma mudança de formulação é um motivo para rever a especificação existente, mesmo que a máquina não tenha mudado.
Em seguida, descreva o que a válvula deve fazer. Quanto material deve passar por ele durante a recuperação? Quão consistente deve ser o fechamento? A aplicação exige mudanças frequentes de cor ou controle cuidadoso da permanência e degradação do material? Essas questões tornam a comparação de projetos mais útil do que o rótulo de “uso geral”.
Existem demandas concorrentes. O caminho de fluxo aberto deve atender aos requisitos de resina e recuperação, enquanto o arranjo de fechamento deve produzir uma entrega repetível. Uma distância de viagem mais curta não é uma especificação de projeto completa. Nem uma passagem maior prova que o material passará por todas as partes da válvula sem restrição ou retenção.
Discussão sobre seleção de ponta de parafuso da Molders Servicestrata a geometria interna, a restrição de fluxo e os materiais de construção como considerações separadas. Sua discussão também mostra por que “fluxo livre” é uma descrição de projeto e não uma promessa de perda de pressão zero.
Para uma alteração proposta, solicite o desenho do componente e uma explicação das características relevantes de fluxo e fechamento. Combine uma comparação usando os mesmos critérios de aceitação de resina, molde e produto. Registre as condições do processo em vez de comparar afirmações isoladas sobre velocidade de recuperação ou consistência de amortecimento.
Uma substituição destinada a restaurar um design estabelecido e um redesenho destinado a alterar o seu comportamento são ordens diferentes. Informe qual você precisa. Caso contrário, uma atualização de material pode chegar acompanhada de uma alteração não intencional na geometria da válvula.
4. Quando você deve inspecionar ou substituir o anel de retenção?
Inspecione quando os registros de produção mostram uma alteração na repetibilidade, mas mantenha o contexto do processo. A almofada é uma medição da posição do parafuso e não uma medição direta do material fundido vazado. Registre se a máquina informa o amortecimento mínimo ou a posição no final da espera e compare sempre a mesma definição.
Orientação de preparação de moldagem da LS Mtronconsidera o desgaste da válvula anti-retorno e do cilindro juntamente com as configurações de sucção, condições de medição e outras verificações do processo quando o amortecimento muda. Isso não reduz esse sintoma a um componente com falha.
| Observação | Registros úteis para coletar | O que não estabelece por si só |
|---|---|---|
| A almofada varia entre os ciclos | Definição de almofada, tamanho do tiro, recuperação, descompressão e registros de transferência | Que o diâmetro externo do anel esteja desgastado além do seu limite |
| O peso da peça varia | Método de pesagem consistentemente definido, identidade da cavidade, resina e histórico do processo | Que a substituição da válvula resolverá todas as fontes de variação |
| A pressão aumenta de maneira diferente | Traços comparáveis de pressão e posição do parafuso, com unidades e local de medição | Se o problema é o tempo de fechamento, vedação ou outra alteração no processo |
| Mudanças de comportamento de recuperação ou mudança de cor | Velocidade do parafuso, contrapressão, troca de resina e especificação anterior do componente | Que um tipo de válvula diferente é automaticamente necessário |
Em umAnálise de repetibilidade da massa de disparo de 2026, Umberto Catignani demonstra como as configurações da máquina e as condições de teste podem levar a conclusões erradas sobre componentes frontais desgastados. A lição prática é controlar e documentar a comparação antes de interpretá-la.
Separe duas questões: a válvula fecha de forma consistente e mantém a vedação necessária após o fechamento? Pessoal qualificado deve usar os procedimentos de teste e manutenção aplicáveis do fornecedor da máquina e da válvula. Não improvise um teste de bico bloqueado nem desmonte hardware quente e pressurizado para investigar um sintoma de produção.
5. O que deve corresponder antes de solicitar uma substituição?
A marca da máquina e o diâmetro do parafuso ajudam a identificar uma peça, mas não definem todas as interfaces. A substituição deve encaixar no parafuso, funcionar com os componentes correspondentes da válvula e adequar-se à região do cilindro correspondente. Inclua o número do componente original e a revisão do desenho sempre que possível.
Utilize esta lista de verificação para organizar a revisão dimensional. Identifica requisitos de desenho, não tolerâncias universais.
| Recurso | Definição necessária |
|---|---|
| Conexão ao parafuso | Especificação da rosca, passo, mão, engate e localização do ombro ou piloto |
| Envelope instalado | Comprimentos totais e instalados, geometria do nariz e relação com a cabeça do cano |
| Geometria do anel | DE, ID, comprimento axial e perfis de contato relevantes |
| Banco traseiro e superfícies de retenção | Perfis correspondentes, recursos de localização e identidades de componentes |
| Movimento axial | Curso projetado do anel e as superfícies que o determinam |
| Relacionamento de barril | Medições de furo em posições identificadas, incluindo a região usada pela válvula |

Distinguir folga diametral e radial
Para ilustração, suponha um diâmetro interno do cano frio de 40,00 mm e um diâmetro externo do anel de 39,90 mm em uma posição de medição definida. A diferença diametral é de 0,10 mm. Se o anel estiver centralizado, a folga radial em cada lado será de 0,05 mm. Chamar ambos os valores de "liberação" sem uma definição cria uma ambigüidade de fator de dois.
Estas dimensões assumidas não são tolerâncias EJS ou limites de substituição. O cálculo não diz nada sobre contato da sede, excentricidade ou ajuste operacional a quente. Utilize a definição do desenho, a temperatura de medição e os critérios de aceitação.
A folga diametral e a folga radial são diferentes
Apenas aritmética ilustrativa: dimensões frias medidas em uma posição definida.
Legenda do esboço: limite externo = furo do cano; limite laranja = anel externo. A diferença é exagerada, não está em escala.
MEDIDAS ASSUMIDAS
ID do cano = 40,00 mm
DE do anel = 39,90 mm
Folga diametral
40,00 - 39,90 = 0,10 mm
Folga radial centrada
0,10/2 = 0,05 mm
Um valor radial centrado é metade da diferença diametral. Não descreve contato excêntrico, folga de funcionamento a quente, vedação da sede ou desgaste permitido.
Esses valores não são dimensões do produto EJS, tolerâncias de fabricação ou limites de substituição.
Use o desenho real, método de medição, temperatura e critérios de aceitação.
Mantenha as medidas de desgaste separadas das dimensões nominais da peça nova. Reproduzir um anel desgastado pode reproduzir o problema. Da mesma forma, não se deve esperar que um novo anel corrija uma sede danificada ou um furo do cano fora do limite. Decida se deseja substituir um componente ou o conjunto com base na condição e compatibilidade das peças correspondentes.
6. Especifique materiais e registros de inspeção por componente
Um nome de montagem não define sua metalurgia. Identifique o retentor/corpo, o anel de verificação e as sedes como itens separados e, em seguida, especifique o material e o tratamento necessários para cada um. Uma única frase como "ponta de parafuso endurecida" pode deixar indefinido o anel ou uma sede substituível de forma independente.
EJSespecificação do produtolista materiais incluindo 38CrMoAlA, 34CrAlNi7, 31CrMoV9, D2, SKD61, SS304, SS316 e Hastelloy 276. Ele também lista nitretação, endurecimento e cromagem. Confirme a combinação do componente e serviço reais; esta não é uma afirmação de que todos os tratamentos listados se aplicam a todas as ligas.
Use a resina e a condição observada para enquadrar a revisão do material. Descreva enchimento abrasivo, exposição corrosiva, danos superficiais e depósitos de material quando relevante. Não escolha uma classe apenas porque seu nome parece mais resistente ao desgaste. A geometria, o tratamento e a superfície correspondente continuam a fazer parte das especificações. OGuia de materiais EJSfornece um plano de fundo mais amplo sem substituir o desenho do componente.
Para aceitação, combine o que cada documento deve comprovar:
- A documentação do material deve identificar o grau especificado e o componente ou lote rastreável.
- A inspeção dimensional deve fazer referência à revisão correta do desenho e às características críticas.
- Os registros de tratamento devem identificar o processo aplicável e os requisitos de inspeção acordados.
- As marcações dos componentes ou a lista de peças devem preservar a relação entre as peças correspondentes.
As informações do produto da EJS afirmam que são fornecidos relatórios de inspeção e certificados de materiais. Defina o escopo necessário no pedido, em vez de assumir que um certificado verifica todas as dimensões, condições de superfície e desempenho da montagem.
7. A perspectiva da fábrica EJS: defina a substituição completa
Para uma consulta EJS, recomendamos enviar a definição do conjunto antes de escolher um anel de substituição isolado. Uma foto pode ajudar a identificar o hardware. O desenho, as identidades dos componentes e as informações operacionais definem o que precisa ser fornecido.
Comece com o número da peça original e quaisquer desenhos de montagem ou componentes disponíveis. Rotule os registros do parafuso, da ponta, do anel e da sede para que as medições de diferentes montagens não possam ser confundidas. Se as partes antigas já tiverem sido separadas, mantenha suas identidades em vez de agrupar anéis de aparência semelhante.
Nosso pacote de consulta recomendado é:
- Identificação da marca, modelo e unidade de injeção da máquina, além da peça original ou número de montagem.
- Desenhos de montagem e componentes com informações de revisão, detalhes de rosca e conexão roscada correspondente.
- Fotografias identificadas e um registro de medição de peças antigas, separando claramente as leituras de desgaste das dimensões nominais.
- Grau de resina, informações de carga/aditivo, uso de material reciclado e alterações relevantes na aplicação.
- O objetivo: uma substituição repetida, uma revisão de material ou uma proposta de alteração de design.
- Para um problema operacional, registros comparáveis de amortecimento, peso, recuperação e pressão, juntamente com as condições do processo.
- Documentação dimensional, de material e de tratamento necessária, além da base acordada para qualquer comparação de produção.
Caso falte o desenho, marque o que é conhecido e o que ainda precisa de definição. A identificação da máquina e as fotografias são um ponto de partida e não um substituto para todas as dimensões internas. Não transforme medições de uma amostra desgastada inexplicável em uma especificação de peça nova sem revisão.
Envie o pacote atravésPágina de contato da EJS, identificando oconjunto de ponta de parafusoou componentes de acoplamento individuais necessários. Isso mantém a investigação focada na substituição real, em vez de em uma solicitação genérica de uma válvula do mesmo diâmetro.
8. Perguntas frequentes
O anel de retenção é a válvula de retenção completa?
Normalmente não quando se refere a um design tipo anel. O anel opera com um retentor e assento correspondente; os fornecedores às vezes usam nomes mais amplos para a montagem. Confirme os números dos itens e as peças incluídas. Os projetos de verificação de esfera usam um elemento de fechamento diferente, portanto, uma ordem descrita apenas como "anel de verificação" pode ser ambígua.
Posso substituir apenas o anel de verificação da moldagem por injeção?
Possivelmente, se o novo anel for compatível e as peças correspondentes permanecerem aceitáveis. Verifique também o retentor, a sede e o furo do cano correspondente. Um novo anel correto não restaura uma superfície de contato danificada. O desenho do componente e os resultados da inspeção devem determinar o escopo da substituição.
Um anel de trava sempre veda melhor?
Não. Os recursos de intertravamento definem como o anel gira com o parafuso, e não um resultado de vedação garantido. O comportamento do fechamento, a condição da sede, o ajuste do cano e as condições de processamento ainda são importantes. Compare os projetos reais em vez de inferir o desempenho da palavra “travamento”.
Uma montagem de quatro peças é sempre melhor do que uma montagem de três peças?
Não. Um elemento de desgaste dianteiro separado altera as opções de componentes e manutenção. Não estabelece uma melhoria universal no fluxo, fechamento ou durabilidade. Avalie o design específico, a resina, as interfaces correspondentes e o objetivo de substituição.
O que devo registrar ao verificar um anel de retenção em moldagem por injeção?
Registre a identidade da montagem, revisão do desenho, posições e condições de medição. Para observações de produção, use uma definição de almofada e um método de peso consistentes e preserve as configurações de processo associadas. Mantenha a inspeção dimensional e as evidências de repetibilidade do processo separadas para que uma não substitua a outra.