Os parafusos de borracha de alimentação fria e quente diferem porque recebem composto em condições diferentes. Um parafuso de alimentação quente manuseia a borracha aquecida a montante; uma rosca de alimentação a frio também deve funcionar e aquecer o material recebido. Isso altera o comprimento de trabalho, a geometria do canal, os requisitos de mistura e o arranjo de controle de temperatura. Para uma substituição, siga o sistema de alimentação e o desenho da máquina instalada antes de escolher uma atualização de material. A correspondência do diâmetro do parafuso por si só não estabelece que um conjunto de parafuso e cilindro se encaixe ou funcione corretamente.
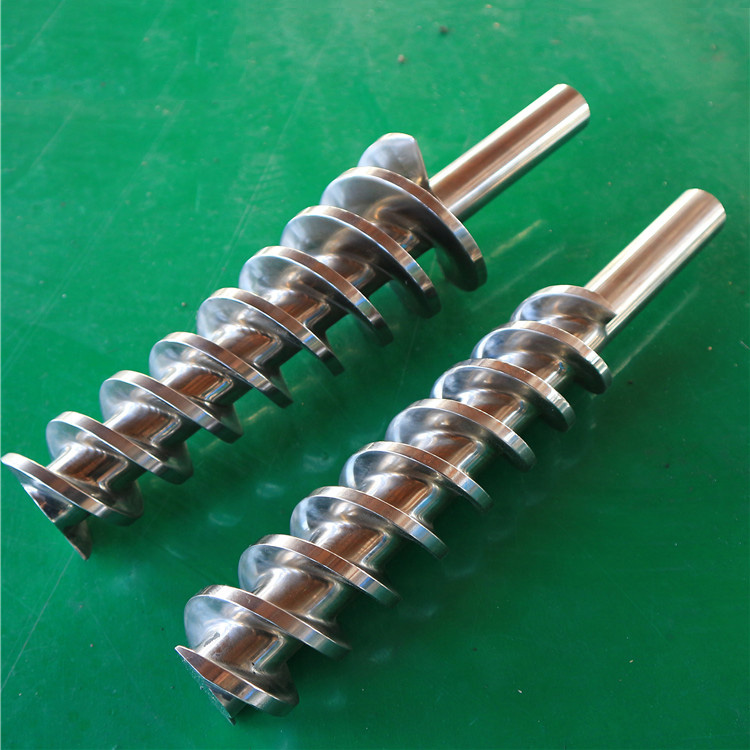
1. O que muda entre alimentação fria e alimentação quente?
A distinção começa antes do composto chegar ao parafuso. A borracha de alimentação a quente já foi aquecida e trabalhada numa operação a montante. O material alimentado a frio entra próximo à temperatura ambiente, de modo que a maior parte da tarefa de aquecimento e homogeneização ocorre dentro da extrusora de borracha. Nenhum dos nomes descreve uma temperatura universal de barril ou um produto acabado específico.Estudo de extrusão de borracha de Schmidt e Schöppnerexplica essa diferença entre os dois conceitos de feed.
| Pergunta de compra | Rosca e cilindro de alimentação a quente | Rosca e cilindro de alimentação a frio |
|---|---|---|
| O que entra na abertura de alimentação? | Composto preparado e aquecido a montante | Estoque pré-composto em temperatura ambiente |
| O que o parafuso deve realizar? | Transmitir, homogeneizar e criar pressão a partir da ração preparada | Pegue o caldo, trabalhe e aqueça, homogeneize e aumente a pressão |
| Qual comprimento está listado na página de produto relevante da EJS? | L/D de 4:1 a 6:1 | L/D listado como 15D a 20D |
| O que uma substituição deve preservar? | A geometria real de alimentação, parafuso, cilindro e conexão | Essas interfaces, além dos arranjos instalados de mistura e controle de temperatura |
| O que deve identificar a peça encomendada? | Um desenho aprovado vinculado à máquina | Um desenho aprovado vinculado à máquina, incluindo qualquer configuração de pinos |
As entradas L/D acima vêm de EJSpágina de parafuso e cilindro de borracha de alimentação quenteepágina de produto de alimentação fria. Eles descrevem as opções publicadas nessas páginas, e não faixas obrigatórias do setor ou tamanhos padrão intercambiáveis.
A alimentação fria também não significa alimentar uma receita não misturada e esperar que a rosca substitua todas as operações de composição anteriores. Descrever a massa fornecida: sua formulação, forma física e estado na abertura de alimentação. Uma folha de borracha pré-composta, uma tira irregular e um fluxo de alimentação aquecido são entradas de especificações diferentes, mesmo quando compartilham o mesmo nome de polímero.
Para obter informações mais amplas sobre famílias de produtos, consulte oguia do comprador de parafuso e cano de borracha. A tarefa mais restrita aqui é definir o hardware que pertence à sua máquina.
2. Leia o design do parafuso além de sua relação L/D
O projeto do parafuso de extrusão de borracha precisa de mais detalhes do que um diâmetro e uma proporção. Dois parafusos podem compartilhar um valor L/D, embora diferindo em passo, profundidade do canal, diâmetro do núcleo, arranjo do voo e recursos de mixagem. Registre o perfil ao longo da seção de trabalho em vez de reduzi-lo a um único rótulo, como “parafuso de alimentação a frio”.
O comprimento de trabalho e o comprimento total são dimensões diferentes
Use o comprimento de trabalho definido no desenho ao calcular L/D. Registre o comprimento total separadamente, juntamente com a haste de transmissão, ombros e detalhes da ponta. Um fornecedor precisa tanto da geometria de processamento quanto dos recursos que localizam e direcionam a peça.
Apenas para ilustração, assuma um diâmetro de parafuso constante de 60 mm e defina L como o comprimento de trabalho. Em L/D = 5, L é 300 mm. Em L/D = 18, L é 1.080 mm. Estes são exemplos aritméticos, não dimensões do modelo EJS. Eles mostram quanta informação uma proporção pode ocultar; eles não provam que nenhum parafuso se encaixe em um cano específico ou produza uma saída específica.
A condição de alimentação altera a tarefa da rosca
Comparação de conceitos. Especifique o perfil de trabalho real e as interfaces da máquina.
ALIMENTAÇÃO QUENTE
Composto pré-aquecido
Transmitir + homogeneizar + criar pressão.
A preparação a montante faz parte da condição de alimentação.
ALIMENTAÇÃO FRIA
Estoque ambiente pré-composto
Absorver + trabalhar e aquecer + homogeneizar.
Em seguida, entregue o composto contra a resistência a jusante.
O comprimento de trabalho não é o comprimento total
Apenas aritmética ilustrativa. Suponha um diâmetro constante D = 60 mm e defina L como o comprimento de trabalho.
L/D = 5
L = 5 × 60 = 300 mm
O segmento laranja representa o comprimento de trabalho.
L/D = 18
L = 18 × 60 = 1.080 mm
O segmento laranja representa o comprimento de trabalho.
O símbolo cinza da haste de transmissão é separado e não está incluído no comprimento de trabalho.
Ilustração simplificada, não um desenho de produto. Esses índices não comprovam adequação, produção ou intercambialidade.
Descreva os canais e o barril correspondente
Forneça as posições axiais onde o perfil muda. Inclua a inclinação do voo, o diâmetro do núcleo, a profundidade do canal e detalhes relevantes do voo no desenho. Se a rosca extrusora antiga estiver desgastada, diferencie as dimensões restantes medidas das dimensões pretendidas da peça nova. Copiar o desgaste em um desenho de substituição preserva a linha de base errada.
EJS também listaprodutos de parafuso e barril de borracha tipo pino. Não presuma que todo projeto de alimentação a frio usa o mesmo arranjo. TROESTREgama de produtos de extrusão de borrachada mesma forma, inclui designs suaves e do tipo pino. Onde os pinos são instalados, as posições do cilindro e a geometria do parafuso correspondente precisam de uma definição correspondente. Removê-los ou substituí-los por um parafuso simples requer uma revisão do projeto e não uma alteração na descrição do pedido.

3. O controle de temperatura pertence à especificação da peça
A frase "extrusão com alimentação a frio" identifica a condição do estoque recebido. Isso não significa que o composto permaneça frio. O trabalho mecânico introduz calor, enquanto o sistema de controle de temperatura adiciona ou remove calor através do hardware. Trate a temperatura de alimentação, os pontos de ajuste do controlador e a temperatura medida do composto como registros separados.
Essa distinção é importante quando se compara um parafuso de extrusão antigo com um substituto proposto. Um display do controlador descreve um local ou circuito controlado. Por si só, não estabelece a temperatura em toda a borracha no momento da descarga. Evite aceitar uma declaração de desempenho baseada apenas em configurações idênticas do controlador.
A TROESTER identifica unidades de aquecimento/arrefecimento de água nos seusDocumentação da extrusora de cabo de borracha GS. A descrição do produto tipo pino da EJS também discute a circulação de água quente. Estes exemplos mostram por que as conexões de controle de temperatura pertencem à especificação; eles não significam que cada parafuso e cilindro tenham passagens internas ou requisitos de água idênticos.
| Item para gravar | Informações necessárias para uma revisão de substituição |
|---|---|
| Estoque na abertura do feed | Forma física e condição de entrada medida, incluindo aquecimento a montante |
| Controle de temperatura do barril | Limites de zona, identificação de circuitos, posições de conexão e requisitos operacionais aprovados |
| Controle de temperatura do parafuso, se instalado | Disposição da passagem interna, interface de conexão/união rotativa e desenho original |
| Temperatura composta | Local de medição, método e condição de funcionamento estável |
| Restrição térmica | Os limites de processamento especificados do composto e informações de apoio do fornecedor ou laboratório |
A uniformidade térmica e a uniformidade do material são questões diferentes. OPesquisa Paderbornavalia-os separadamente e discute o aquecimento local e a queima. Seus resultados suportam a verificação de mais do que uma temperatura média; eles não fornecem um limite operacional universal para EPDM, NBR ou todas as formulações de SBR.
Para o hardware encomendado, preserve o layout de resfriamento aprovado, a menos que um redesenho documentado o altere. Não infira uma passagem interna a partir de uma fotografia externa. As configurações de temperatura e os limites operacionais seguros devem vir do composto real e do procedimento da máquina, e não de um artigo de comparação.
4. A alimentação fria é sempre mais rápida ou mais eficiente em termos energéticos?
Um rótulo de feed não é uma garantia de desempenho. Julgue uma proposta de parafuso e barril em relação à produção qualificada a partir do composto e ferramentas reais. Um valor de produção mais alto só será útil se o material permanecer dentro dos limites de processamento e o produto atender aos mesmos requisitos dimensionais, de superfície e outros requisitos de aceitação.
Comece com a parte do processo que está sendo comparada. Um arranjo de alimentação a quente inclui preparação a montante da extrusora. Uma comparação de alimentação a frio que conta apenas o acionamento principal não é diretamente comparável com um total de alimentação a quente que também conta um moinho em aquecimento, ou vice-versa. Da mesma forma, a potência nominal do inversor é uma classificação de capacidade e não uma medida de energia usada por quilograma aceitável.
Use um registro de comparação comum:
- A mesma identificação do composto, forma de alimentação e histórico de preparação.
- O mesmo produto, disposição das matrizes e critérios de qualidade acordados.
- Um período de funcionamento estável, com registros de velocidade, pressão e temperatura da rosca.
- Energia medida para um conjunto de equipamentos explicitamente identificado.
- Massa de produto aceita, com produção rejeitada registrada separadamente.
Uma medida energética prática éenergia medida dentro do limite acordado (kWh) dividida pela massa do produto aceita (kg). Indique se o limite inclui o aquecimento a montante, a extrusora e os auxiliares de controle de temperatura. Compare igual com igual; não adicione ou remova silenciosamente equipamentos entre os dois registros. Este é um método de comparação e não uma afirmação de poupança de energia da EJS.
Para compradores substitutos, primeiro estabeleça se a tarefa é restaurar uma especificação comprovada ou alterar seu comportamento de processamento. Restaurar geometria desgastada e redesenhar um parafuso são projetos diferentes. A segunda precisa de uma base experimental acordada e de limites de aceitação, e não de uma promessa associada às palavras “alimentação fria”.
5. Escolha o composto e a linha instalada
Ao especificar uma extrusora para borracha, comece com a condição de alimentação e a tarefa de processamento necessária. Ao solicitar o parafuso e o cilindro, adicione as restrições mecânicas da máquina instalada. Uma aplicação como produção de mangueiras, perfis ou componentes de pneus é um histórico útil, mas não identifica exclusivamente o hardware necessário.
As páginas de produtos de alimentação quente e alimentação fria da EJS listam aplicações de produtos de borracha. Essa sobreposição é um motivo para enviar as informações reais do composto e da máquina, em vez de escolher um parafuso apenas pelo nome do produto acabado.
| Sua situação | Decisão inicial | Evidências para enviar |
|---|---|---|
| Substituição de peças em um arranjo comprovado de alimentação a quente | Manter o conceito de alimentação e as interfaces documentados, a menos que uma revisão de engenharia aprove uma alteração | Desenho original, condição de alimentação a montante, registro de desgaste e objetivo de substituição |
| Substituindo uma rosca e cilindro de alimentação a frio | Identifique o canal instalado, a configuração de mistura e controle de temperatura | Perfil de trabalho, desenho do cano, disposição da alimentação e registro composto |
| Pedido de um barril tipo pino | Defina o parafuso e o cilindro como componentes correspondentes | Layout dos pinos, características correspondentes dos parafusos, identidade da seção e folgas aprovadas |
| Alterando o composto ou carga de enchimento | Reabrir a revisão da geometria e da superfície de trabalho | Informações de formulações antigas e novas, limites de processamento e desgaste observado |
| Considerando uma mudança no conceito de feed | Revise todo o conjunto de interfaces afetadas e requisitos de processamento | Informações sobre a capacidade da máquina e uma proposta de projeto aprovada, não apenas um parafuso mais longo |
A seleção de materiais segue esta definição do trabalho. Especifique o material de base e a superfície de trabalho do parafuso e do cilindro separadamente, tendo em vista o composto relevante e o mecanismo de desgaste. Uma superfície mais dura não corrige uma abertura de alimentação ou conexão de resfriamento incompatíveis. Oguia de materiais de parafuso e barrilexplica essa revisão de material separada.
Mantenha a incerteza específica na investigação: uma rosca não identificada, uma revisão de desenho faltante ou uma passagem de resfriamento desconhecida podem ser investigadas. “Adequado para borracha” é muito amplo para resolver qualquer uma dessas questões.
6. Os conjuntos de alimentação quente e alimentação fria podem ser trocados?
Não trate diâmetros iguais de parafusos como aprovação para troca de conjuntos. O comprimento de trabalho é apenas uma verificação de compatibilidade. A conexão do acionamento, a montagem do cilindro, a abertura de alimentação e o layout do controle de temperatura também devem estar de acordo com a máquina instalada. Se o projeto alterar o conceito de alimentação, a revisão vai além das peças que estão sendo adquiridas.
A lista de verificação a seguir é uma forma de organizar essa revisão. Não substitui os desenhos do fabricante da máquina ou um procedimento de instalação aprovado.
| Interface ou recurso | O que definir | Por que o registro é importante |
|---|---|---|
| Fim da unidade | Dimensões da haste, spline ou rasgo de chaveta, ombros, engate e convenção de rotação | Define como a peça localiza e recebe torque |
| Montagem de barril | Piloto/registro, flange, padrão de parafuso, referência e posição axial | Relaciona a substituição à estrutura da máquina |
| Seção de trabalho | Definição de diâmetro, comprimento de trabalho, transições de perfil e folgas relevantes | Define o par de processamento em vez de uma dimensão externa |
| Abertura de alimentação | Forma de abertura, posição e relação com qualquer rolo de alimentação | Preserva o arranjo de alimentação instalado |
| Conexões de controle de temperatura | Portas, identidade do circuito e conexão roscada, quando presente | Impede que uma correspondência externa presumida oculte uma diferença interna |
| Pinos, quando instalados | Posição, orientação, geometria instalada e características correspondentes do parafuso | Registra um arranjo combinado, não apenas uma contagem de buracos |
| Fim da descarga | Ponta, face de contato, flange ou outros detalhes de conexão originais | Define a conexão com a montagem downstream |
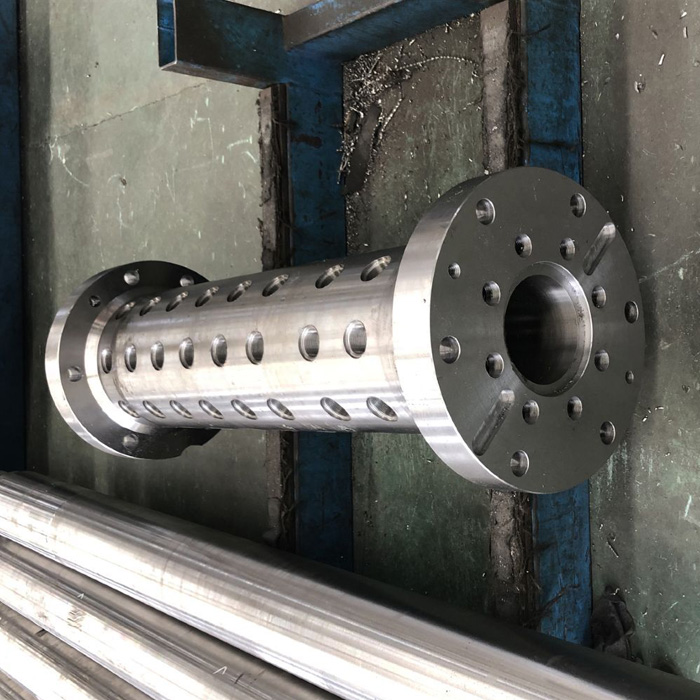
Para um cilindro de pinos, registre cada seção e sua orientação antes de montar o pacote de especificações. Uma fotografia pode ajudar a identificar o arranjo, mas não pode confirmar a intrusão do pino instalado, o envelope do parafuso correspondente ou a folga operacional. Peça essas definições separadamente. A geometria original aprovada deverá controlar uma ordem de repetição; uma amostra visivelmente desgastada não deve substituí-la silenciosamente.
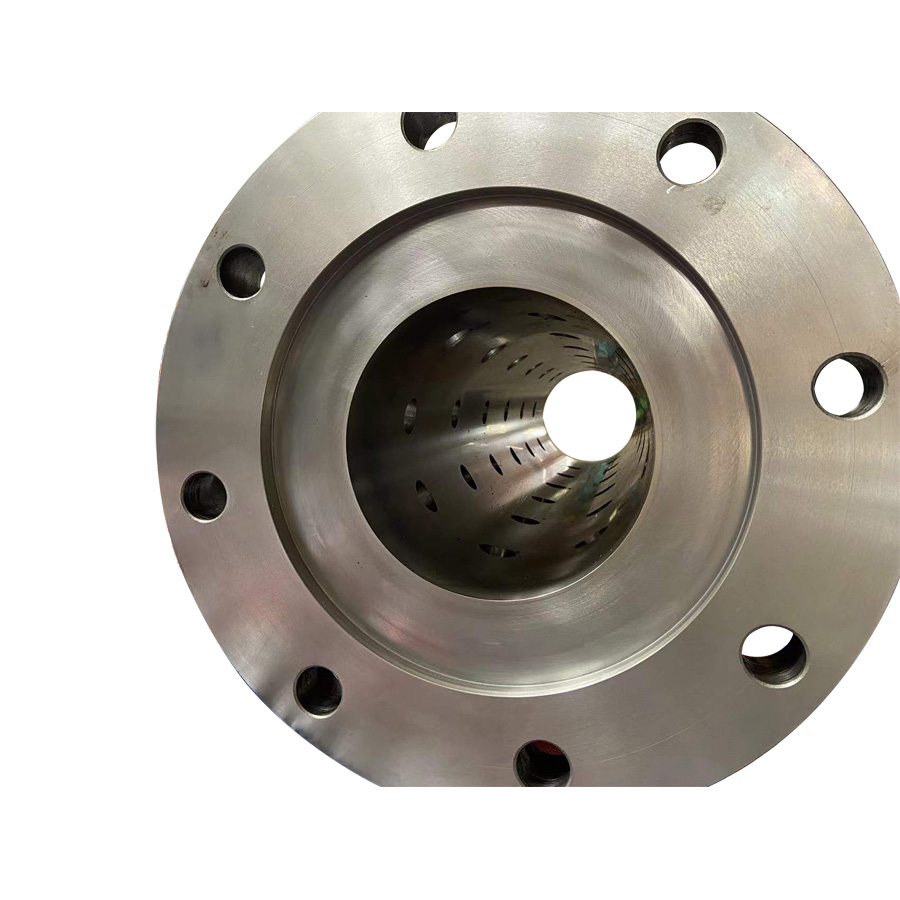
7. A perspectiva da fábrica EJS: defina o par antes da atualização do material
Para uma consulta de substituição, recomendamos identificar o conceito de alimentação original e as interfaces correspondentes antes de solicitar um aço ou tratamento de superfície diferente. Uma fotografia ajuda a descrever a peça e o nome do produto ajuda a direcionar a consulta. Nenhum dos dois substitui uma definição dimensionada do parafuso e do seu cilindro correspondente.
Nossa recomendação é colocar o desenho do projeto e a condição das peças antigas em registros separados. O desenho define a substituição pretendida. Medições e fotografias mostram o que aconteceu com o antigo conjunto. Quando esses registros discordarem, identifique o local e a revisão do desenho, em vez de pedir à fábrica que reproduza uma dimensão inexplicável.
EJSinformações sobre o produto de parafuso e cilindro de borrachadescreve a personalização dos desenhos do cliente e o fornecimento de relatórios de inspeção e certificados de materiais. Para o pedido específico, defina quais dimensões e requisitos de material esses registros precisam demonstrar.
Prepare a consulta nesta ordem:
- Identifique a máquina e o arranjo real de alimentação a quente ou a frio. Inclua os números de peça originais e as revisões de desenhos disponíveis.
- Forneça desenhos de parafuso e cilindro juntos. Defina o comprimento de trabalho separadamente do comprimento total e mostre as conexões de acionamento, montagem, alimentação e descarga.
- Adicione a disposição dos pinos e os detalhes de controle de temperatura quando aplicável. Marque recursos desconhecidos em vez de adivinhar suas dimensões.
- Descrever o composto, forma de alimentação, informações de enchimento e limites de processamento. Indique se a formulação mudou desde que as peças originais foram selecionadas.
- Anexe o registro da condição da peça antiga. Rotule as posições de medição e distinga as leituras de desgaste dos valores nominais de projeto.
- Definir o objetivo e a base de aceitação: repetir a substituição ou reprojetar, inspeção dimensional necessária, documentação do material e um teste avaliado nas condições acordadas.
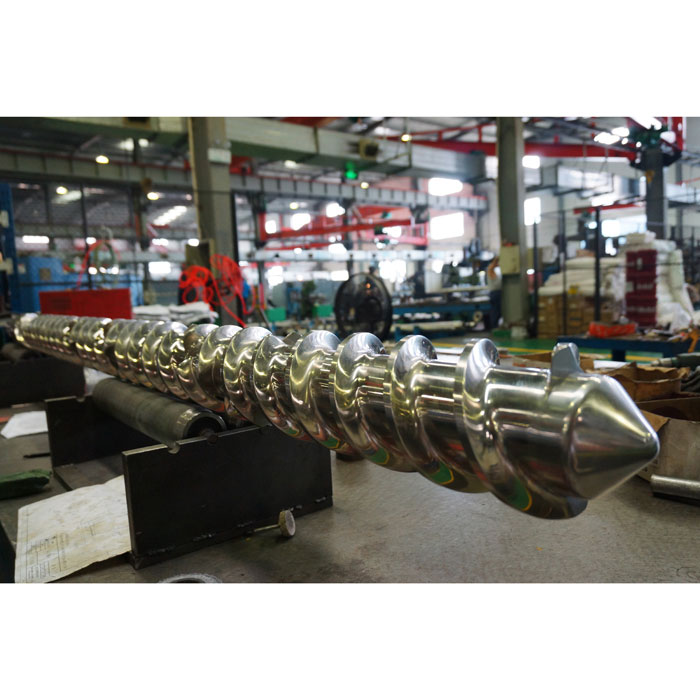
Envie esse pacote com sua consulta para umParafuso e cilindro de borracha de alimentação a frio EJSouconjunto de alimentação quente. Ele dá ao fabricante uma peça definida e uma tarefa operacional para revisar, em vez de uma solicitação para escolher entre dois rótulos genéricos.
8. Perguntas frequentes
A alimentação fria significa que a borracha permanece fria durante a extrusão?
Não. Descreve o estoque que entra na máquina. O parafuso funciona e aquece o composto, enquanto o equipamento de controle de temperatura gerencia a transferência de calor. Registre a condição de entrada, as configurações do controlador e a temperatura medida do composto separadamente. Os limites de processamento aprovados do composto ainda se aplicam.
Todo parafuso de borracha de alimentação a frio requer um cilindro de pino?
Não. Existem configurações de extrusão de borracha lisa e tipo pino. Identifique o design instalado antes de fazer o pedido. Se houver pinos presentes, suas posições e geometria instalada deverão corresponder às características correspondentes do parafuso; uma descrição genérica da alimentação fria não é suficiente para estabelecer essa adequação.
Uma relação L/D mais longa é sempre melhor para o processamento de borracha?
Não. L/D descreve o comprimento em relação ao diâmetro, não a adequação geral. A tarefa necessária, o perfil do canal, o controle de temperatura e as interfaces da máquina também são importantes. As diferentes entradas L/D nas páginas de alimentação a quente e a frio da EJS descrevem essas opções de produtos, não uma instrução para alongar um parafuso existente.
Uma rosca de alimentação a frio pode substituir uma rosca de alimentação a quente do mesmo diâmetro?
Diâmetro igual por si só é insuficiente. Verifique a definição completa do parafuso e do cilindro, interfaces de acionamento e montagem, disposição de alimentação e conexões de controle de temperatura. Qualquer mudança proposta no conceito de alimentação requer uma revisão de engenharia do sistema afetado antes que uma substituição ou conversão possa ser aprovada.
O que uma consulta de substituição deve incluir se o desenho original estiver faltando?
Envie a identificação da máquina, marcações das peças, fotografias etiquetadas, dimensões acessíveis, detalhes de alimentação e resfriamento e informações do composto. Separe as medições confirmadas de características desconhecidas e superfícies desgastadas. O fabricante pode então identificar qual definição adicional é necessária; a amostra não deve se tornar automaticamente o desenho nominal da peça nova.